Мітчик гайковий М18х1 Р18 прямий хвостовик L 200/20 мм 2640-0209 ГОСТ 1604-71, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
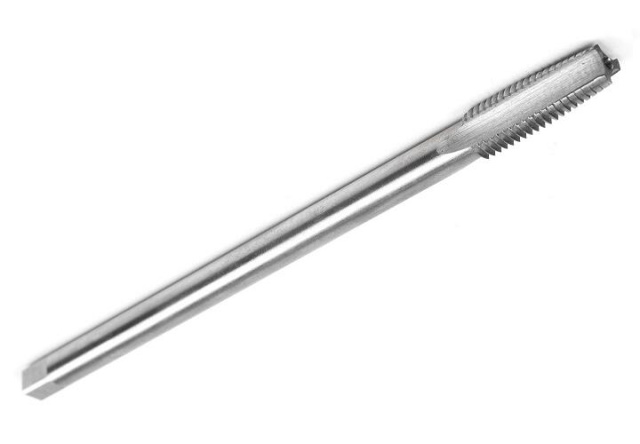
Гайковий мітчик М18х1 — нарізає внутрішнє метричне різьблення М18х1 із кроком 1 мм, дрібний крок. Швидкорізальна сталь Р18.
Призначення та сфера застосування
Гайковий мітчик ріже різьблення в гайках на гайконарізних автоматах і верстатах: він має довгий забірний конус і довгий хвостовик, на який нанизуються готові гайки. Прямі гайкові мітчики — за ГОСТ 1604-71.
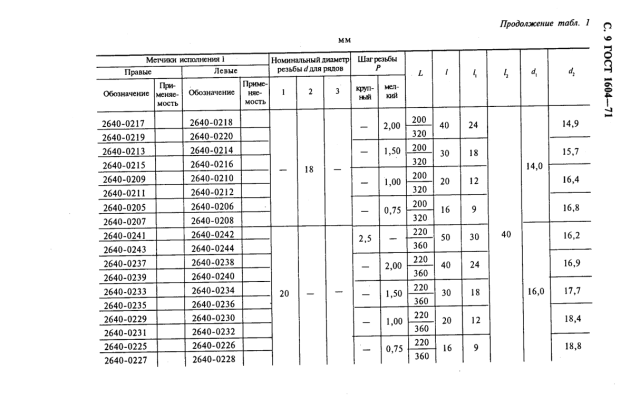
Розміри за ГОСТ 1604-71
Позначення на кресленні ГОСТу (сторінка креслення в галереї): d — діаметр різьби, P — крок, L — загальна довжина, l — довжина робочої частини, d₁ — діаметр хвостовика, d₂ — діаметр стрижня.
- Позначення за ГОСТ: 2640-0209
- Різьба d: 18 мм
- Крок P: 1,00 мм
- Загальна довжина L: 200 мм
- Довжина робочої частини l: 20 мм
- Діаметр хвостовика d₁: 14,0 мм
- Діаметр стрижня d₂: 16,4 мм
Значення взято з таблиці стандарту; у окремих партій можливі відхилення, орієнтуйтеся на розміри в найменуванні.
Конструкція та розміри — ГОСТ 1604-71, допуски різьбової частини — ГОСТ 16925-93, профіль і розміри різьблення — ГОСТ 24705-2004.
Отвір під різьблення М18х1
- Свердло під мітчик (орієнтир): 17 мм
Для різального мітчика свердло беруть за правилом «номінал мінус крок»: для М18х1 це 17 мм. У в’язкій сталі та нержавійці свердло беруть на 0,1 мм більшим, щоб мітчик не затискало; у чавуні й бронзі — рівно за розрахунком. Геометрію перевіряють гладкою пробкою під різьблення, готове різьблення — калібром-пробкою ПР/НЕ.
Що означає позначення
М18х1 — метричне різьблення діаметром 18 мм із кроком 1 мм; крупний крок для цього діаметра — 2,5 мм, тому 1 мм — дрібний крок. Клас точності мітчика за ГОСТ 16925-93 (1, 2, 3 — шліфований профіль, 4 — нешліфований) обирають за полем допуску різьблення: 2-й клас — для найпоширенішого поля 6H. Швидкорізальна сталь зберігає твердість приблизно до 600 °C: мітчик можна використовувати і на верстаті, і вручну, по конструкційній сталі та чавуну.
Як нарізати різьблення
Мітчик заводять строго по осі отвору: перекіс дає розбите різьблення й ламає інструмент. Вручну після кожних пів-обороту — обороту роблять чверть оберту назад, щоб зламати стружку. По сталі обов’язково застосовують мастило або ЗОР; чавун і латунь можна різати всухо. У глухому отворі мітчик періодично виводять і очищають канавки.
Часті запитання
Чим обертати мітчик вручну?
Воротком під квадрат хвостовика; для дрібних розмірів — воротком-тримачем. Довгі рукоятки на маленькому мітчику ламають його.
Чому ламається мітчик?
Найчастіше через перекіс, замалий отвір, роботу без мастила й стружку, що забила канавки. У глухому отворі мітчик ламається, коли впирається в дно.
Чи можна нарізати різьблення в нержавійці?
Так, але краще кобальтовим мітчиком (HSS-Co, Р6М5К5), з добрим мастилом і отвором на 0,1 мм більшим за розрахунковий.
Чи можна переточувати мітчик?
Так: переточують передню поверхню по канавках і забірну частину. Після заточування різьблення перевіряють калібром.
Яке свердло потрібне під мітчик М18х1?
Орієнтир — 17 мм. Точний діаметр залежить від матеріалу: у в’язкій сталі беруть трохи більший, у чавуні — рівно.
Переваги
- Різьблення М18х1 за профілем ГОСТ 24705
- Шліфований профіль різьблення в мітчиків класів 1–3
- Розрахований на серійну роботу
- Можна переточувати по канавках
Що уточнити перед замовленням
- поле допуску різьблення за кресленням (найчастіше 6H)
- глухий чи наскрізний отвір — від цього залежить забірна частина
- матеріал деталі: для нержавійки потрібен кобальтовий мітчик
Супутні позиції
- Усі мітчики: Мітчики
- Воротки: Воротки для мітчиків
- Калібри для перевірки різьблення: Калібри-пробки
- Зовнішнє різьблення: Плашки