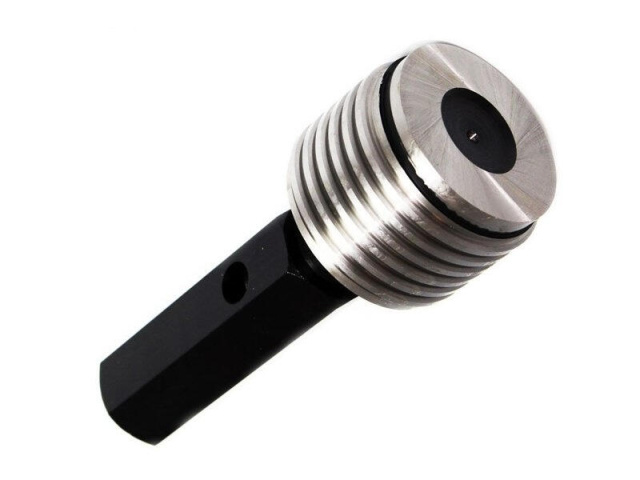
Калібр-пробка різьбова М10х0.75 Е НЕ 8221-1047 ГОСТ 17757-72 ЗІЗ, Харьков


Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Калібр-пробка різьбова непрохідна М10х0.75 Е: перевірка зношеності мітчика за фактом — якщо НЕ пішла глибше двох витків, різьба вже поза допуском.
Призначення та сфера застосування
Перевіряти різьбу болтом безглуздо: болт має власні відхилення і «бреше» в обидва боки. Калібр-пробка виготовлена за нормами ГОСТ на калібри і дає відтворюваний результат у будь-якого контролера.
Як перевіряють деталь
Перевірка йде у дві дії: спочатку ПР на всю довжину, потім НЕ з торця. Якщо непрохідна сторона пішла глибше двох обертів — різьба розбита; якщо прохідна не йде — різьба недорізана або засмічена. Окремо непрохідну сторону застосовують для періодичної перевірки різьби та контролю зносу мітчика.
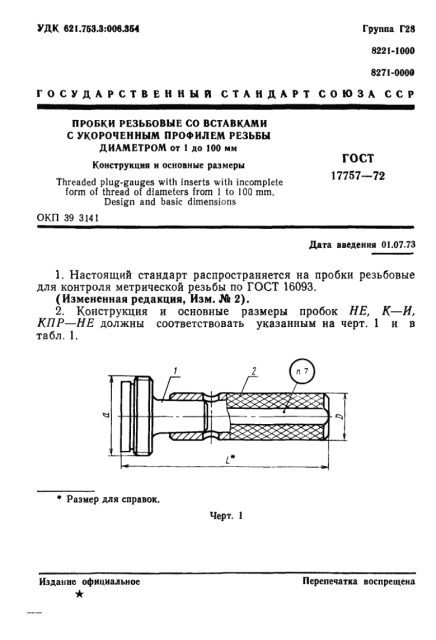
Позначення і типорозмір звірені з таблицями ГОСТ 17757-72 (Пробки різьбові зі вставками з укороченим профілем різьби діаметром від 1 до 100 мм). Текст стандарту: ГОСТ 17757-72.
Що означає позначення
8221-1047 — позначення непрохідної різьбової пробки за ГОСТ 17757-72; парна прохідна того ж розміру має позначення 8221-0047 за ГОСТ 17756-72. НЕ — непрохідна сторона.
Повірка та калібрування
Виконуємо метрологічну повірку і калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва про повірку, калібрування — з видачею сертифіката калібрування акредитованої лабораторії. Термін — до 30 днів з дня передавання інструмента. Орієнтовна вартість за позицією прайса «калібр-пробка, кільце» — 1 077,75 грн за одну сторону (ПР або НЕ). Остаточна ціна залежить від типу і стану калібра; уточнюйте при оформленні.
Знос, повірка і зберігання
Різьбовий калібр — витратний засіб вимірювання: прохідна сторона зношується по середньому діаметру, і коли знос виходить за межу, калібр перестає бракувати непридатні різьби. Саме для цього існують контрольні калібри К-І, а на виробництві вводять графік повірки. Зберігання — у футлярі, з легким змащенням, без контакту з металевою стружкою; кидати калібр не можна навіть один раз. Норми допусків і зносу — ГОСТ 24997-2004.
Часті питання
Чим калібр відрізняється від контрольного болта або мітчика?
Калібр виготовлений за нормами ГОСТ 24997-2004 з допусками в мікронах і має межу зносу. Болт або мітчик мають власні відхилення і в ролі еталона дають хибні приймання та хибні браки.
Як зберігати калібр між змінами?
У футлярі або на підставці, окремо від різального інструмента, злегка змащеним. Забоїна, корозія або падіння — привід відправити калібр на повірку до наступного застосування.
На скільки обертів має заходити непрохідна сторона?
Не більш ніж на два оберти з будь-якого торця деталі. Якщо пробка НЕ йде глибше — середній діаметр різьби вийшов за верхню межу, деталь бракують.
Переваги
- Загартовані робочі поверхні — ресурс на серійну роботу
- Однозначна межа браку замість спірних десятих
- Контроль різьби комплексно: середній діаметр, крок і кут профілю
- Показує знос мітчика до появи браку
Супутні та сусідні позиції
- Мітчик під цю різьбу: Мітчик гайковий М10х0.75 Р6М5 прямий хвостовик 2640-0105 ГОСТ 1604-71
- Мітчик під цю різьбу: Мітчик машинно-ручний М10х0.75 Р6М5 для глухих отворів 2621-2619 ГОСТ 3266-81
- Сусідній типорозмір: Калібр пробка різьбова 8х0.75 Е НЕ
- Сусідній типорозмір: Калібр пробка різьбова 6х0.75 Е НЕ
- Сусідній типорозмір: Калібр пробка різьбова 20х0.75 Е НЕ
- Розділ каталогу: Пробка різьбова метрична (М)
- Усі калібри-пробки: Калібри пробки вимірювальні
Як підібрати: дивіться на три речі у кресленні: позначення різьби, поле допуску і сторону контролю. Калібр беруть строго під те поле допуску, яке вказане у різьби деталі; ліва різьба контролюється лише лівим калібром. Сумніваєтеся — надішліть рядок із креслення, підберемо типорозмір.