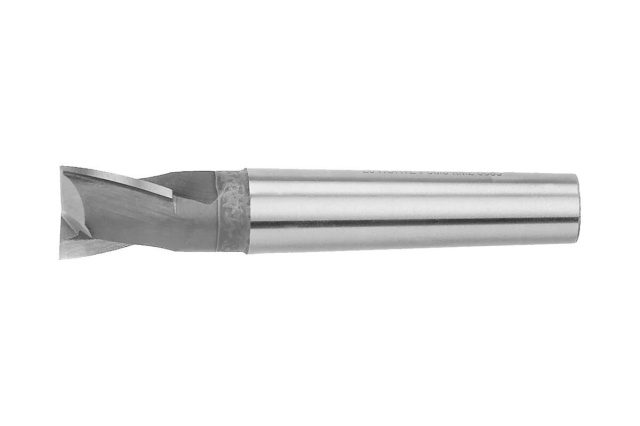
Фреза шпоночна к/х 16 мм Р6М5К5 L 101/19 мм 2235-0051 ГОСТ 9140-78, Харьков

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Фреза шпонкова з конічним хвостовиком Ø16 мм — фрезерування закритих і відкритих шпонкових пазів шириною 16 мм під призматичні шпонки за ГОСТ 23360-78; хвостовик конус Морзе 2. Робоча частина 19 мм, загальна довжина 101 мм; швидкорізальна сталь Р6М5К5.
Призначення та принцип роботи
У шпонкової фрези два зуби, і торцеві кромки доходять до осі — одна з них заходить за центр. Тому фреза врізається в метал вертикально, як свердло, а потім іде вздовж вала й вибирає паз потрібної довжини. Так отримують закритий паз під призматичну шпонку — з напівкруглими кінцями, без виходу на торець вала.
Працюють на вертикально-фрезерних і шпонково-фрезерних верстатах. На верстатах із маятниковою подачею паз знімають пошарово: за ГОСТ 9140-78 глибина за кожен хід — 0,2 мм, а поздовжня подача в 10 разів більша, ніж під час врізання на повну глибину. Такий спосіб дає точну ширину паза по всій довжині — фреза менше відтискається.
Конічний хвостовик (конус Морзе за ГОСТ 25557-82) ставлять у шпиндель або перехідну втулку й затягують шомполом — так фреза не випадає під час поздовжньої подачі.
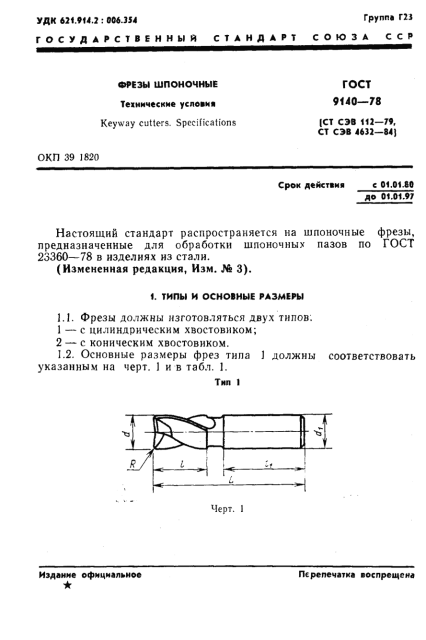
Розміри й технічні вимоги — ГОСТ 9140-78; шпонки та пази — ГОСТ 23360-78.
Позначення за ГОСТ 9140-78
- КМ2, L 104: права — 2235-0051, ліва — 2235-0052
Шифр 2235-0051 зазначений виробником і збігається з таблицею стандарту. Повне позначення доповнюють полем допуску паза: «Фреза 2235-0051 N9 ГОСТ 9140-78» або «… P9 …».
Який паз дасть фреза
- Діаметр фрези під паз N9 (f8): 15,957…15,984 мм
- Ширина паза N9 (нормальне з’єднання): 15,957…16 мм
- Діаметр фрези під паз P9 (e8): 15,941…15,968 мм
- Ширина паза P9 (щільне з’єднання): 15,939…15,982 мм
- Шпонка за ГОСТ 23360-78: b х h = 16 х 10 мм
- Глибина паза під час випробувань, не менше: 6,0 мм
- Радіальне биття кромок: не більше 0,02 мм
- Торцеве биття кромок: не більше 0,03 мм
Ширина паза дорівнює діаметру фрези, тому стандарт задає діаметр під конкретне поле допуску паза: f8 — для паза N9, e8 — для тугішого паза P9. Діаметри фрез 2–10 мм рекомендовано робити ближче до нижньої межі поля — з урахуванням розбивання паз залишається в допуску. Зворотна конусність не більше 0,02 мм на довжині робочої частини, пряма не допускається.
Режими різання та стійкість
Випробувальний режим ГОСТ 9140-78 для Ø16 мм (сталь 45, 187…197 НВ, 5 % емульсія): врізання на повну глибину паза, потім фрезерування вздовж:
- Швидкість різання: 24 м/хв → n ≈ 480 об/хв
- Вертикальна подача (врізання): 0,02 мм/об ≈ 9,6 мм/хв
- Поздовжня подача: 0,04 мм/об ≈ 19,2 мм/хв
- Стійкість: середня / 95-відсоткова: 60 / 24 хв
Подачу вказано на оберт фрези, а не на зуб — у двозубої фрези подача на зуб удвічі менша. Критерій відмови за стандартом — вихід розмірів паза за допуск ГОСТ 23360-78 або шорсткість стінок гірша за Rz 20: щойно паз «поплив», фрезу переточують по торцю й задніх поверхнях, після чого діаметр перевіряють мікрометром.
Часті запитання
Що означають N9 і P9?
Це поля допуску ширини паза на валу за ГОСТ 23360-78: N9 — нормальне з’єднання (шпонка ставиться з легким натягом, розбирається без зусилля), P9 — щільне, для реверсивних і ударних навантажень. Поле вказують у маркуванні та позначенні фрези.
Чи можна зробити паз ширшим за фрезу?
Можна, двома проходами зі зміщенням, але точність ширини тоді залежить від верстата. Для паза в допуску беруть фрезу діаметром, що дорівнює ширині шпонки.
Чому паз виходить ширшим за номінал?
Причини — биття в патроні чи конусі, великий виліт, знос кромок і налипання стружки. За стандартом радіальне биття кромок не більше 0,02 мм — перевірте індикатором фрезу в патроні.
Яку глибину паза брати?