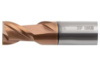
Фреза кінцева ц/х монолітна т/с 10 мм z4 L 50/20 мм, Харьков

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
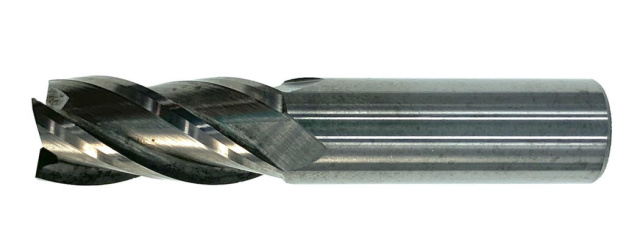
Фреза кінцева ц/х монолітна т/с 10 мм z=4 50/20 — суцільна твердосплавна кінцева фреза з плоским торцем діаметром 10 мм, з 4 зубами, загальна довжина 50 мм, робоча частина 20 мм, циліндричний хвостовик (DIN 1835 A). Фрезерує уступи, пази, кишені та площини з повним використанням торця і периферії. Закріплюється у цанговому патроні ER, термозатискному або гідропластовому патроні.
Оброблювані матеріали за групами ISO:
- PСталь конструкційна і легована
- KЧавун сірий і високоміцний
- NКольорові метали, алюміній, мідні сплави
Сумісність і підбір
Паз завширшки 10 мм за один прохід. Глибину обмежує робоча частина 20 мм.
- Ширина отримуваного паза: 10 мм при роботі периферією на повну ширину фрези
- Максимальна глибина за прохід: 20 мм — довжина різальної частини
- Потрібне оснащення: цанговий патрон ER або термозатиск; діаметр хвостовика в найменуванні постачальника не вказано, уточнюйте перед замовленням цанги
- Число зубів: 4 — більше зубів дає вищу подачу, менше — більше місця під стружку
Призначення і область застосування
Суцільний твердосплавний корпус утричі жорсткіший за сталевий тієї ж геометрії, тому фреза тримає розмір на вильоті і не веде стінку паза. Це робочий інструмент верстатів з ЧПК, де відхилення в сотих міліметра вже брак.
Типові операції: фрезерування уступів і площин, прорізання пазів і кишень, контурна обробка за замкненим контуром, підрізання торців.
Відношення довжини різальної частини до діаметра тут 2,0 (20 мм при 10 мм) — коротка жорстка серія. Така фреза тримає повну глибину за прохід і менше схильна до деренчання на виході з різу.
За групами ISO інструмент закритий на P, K, N; за межами цих груп стійкість падає швидко, і підбирають іншу марку сплаву або покриття.
Що означає позначення
- 50/20: Запис 50/20 — це загальна довжина фрези 50 мм і довжина різальної частини 20 мм.
- z = 4: z — число зубів. При 4 зубах хвилинна подача рахується як Sz · 4 · n.
Діаметр входить у розмірний ряд стандарту, але довжини виконання (50 мм загальна, 20 мм робоча) відрізняються від табличних 45 і 20 мм, тому шифр типорозміру фрезі не присвоюється.
Орієнтовні режими фрезерування
| Оброблюваний матеріал | V, м/хв | n, об/хв | Sz, мм/зуб | B, мм | t, мм |
|---|---|---|---|---|---|
| Сталь 40Х (HRC 38…47) | 35–40 | 1115–1275 | 0,02–0,03 | 8–10 | 1,0–3,0 |
| Сталь 12Х18Н9Т (в стані постачання) | 20–30 | 635–955 | 0,02 | 4–6 | 1,0–2,0 |
| Жароміцний сплав ХН77ТЮР (HRC 47…52) | 20–25 | 635–795 | 0,01 | 4–6 | 1,0–2,0 |
Числа взято з обов'язкового додатка 2 ГОСТ 18372-73 (у редакції до зміни № 3 1989 року, якою додаток вилучено). Частоту обертання перераховано під діаметр 10 мм за формулою n = 1000·V / (π·D). Хвилинна подача при z = 4 і Sz = 0,02 мм: S = 0,02 · 4 · 1180 = 94 мм/хв.
Часті запитання
Чи вистачить глибини? Різальна частина 20 мм — це межа за один прохід. Глибше фрезерують ступенями або беруть виконання з подовженою робочою частиною.
Чому викришилася кромка на першому проході? У суцільного твердого сплаву немає запасу в'язкості: удар при врізанні в необроблену кірку або люфт у патроні відколюють кромку раніше, ніж вона встигає зноситися. Врізання роблять по дузі.
Чи потрібна МОР? По сталі та нержавійній сталі — так, інакше кромка перегрівається. По чавуну частіше йдуть насухо з обдувом: емульсія змішує графітовий пил в абразивну пасту.