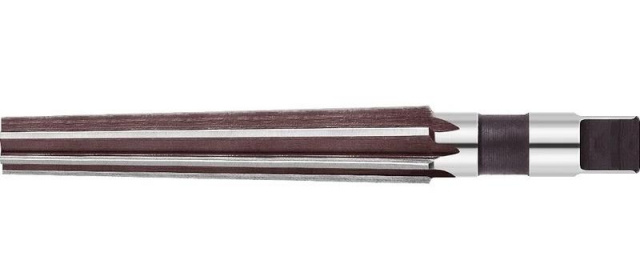
Розгортка ручна ц/х КМ4 9ХС 2372-0136 ГОСТ 11182-71 ВІЗ, Харьков
Бренд: ВИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
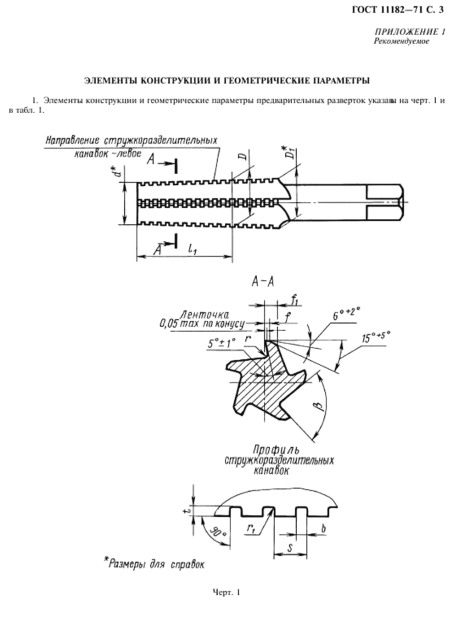
Розгортка ручна КМ 4 за ГОСТ 11182-71 — конічна розгортка з циліндричним хвостовиком і квадратом під вороток для гнізд під конус Морзе № 4: конусність 1:19,254, діаметр в основній площині D = 31,267 мм, загальна довжина L = 179 мм, робоча частина l = 119 мм. Стандарт передбачає її у двох виконаннях — чистова (2372-0136) і попередня, вона ж обдирна (2372-0136-1).
Що означає КМ 4
КМ — конус Морзе, цифра — його номер у ряду від 0 до 6. Конус № 4 має конусність 1:19,254 (0,05194): діаметр змінюється на 0,05194 мм на кожен міліметр довжини, кут нахилу — 1°29′15″. Такий пологий конус самогальмується: хвостовик свердла, розгортки або центра утримується в гнізді тертям, а лапка потрібна лише для вибивання інструмента клином. Діаметр D = 31,267 мм задано в основній площині — біля більшої основи конуса (ГОСТ 25557-82); на глибині l1 = 97 мм він зменшується до d = 26,229 мм.
Де застосовується
Конус Морзе в деталі потрібно отримати з нуля або відновити після зносу — для цього й слугує розгортка: нею обробляють гнізда шпинделів, пінолі задніх бабок, перехідні втулки, оправки, а також гнізда із забоїнами та слідами інструмента, що провернувся. Робота ручна — воротком за квадрат хвостовика; на верстаті застосовують машинні розгортки з конічним хвостовиком за ГОСТ 10079-71.
Порядок роботи
Підготовка. Гніздо свердлять або розточують на глибину не менше l1 = 97 мм. Орієнтир за діаметром свердла — Ø25,6 мм, приблизно на 0,4 мм менше за малий діаметр d = 25,979 мм попередньої розгортки: обдирний прохід тоді не працює по суцільній стінці.
Обдирка та доведення. Конус із нуля роблять у два проходи: попередньою розгорткою (2372-0136-1), потім чистовою (2372-0136). Гніздо з невеликим зносом, забоїнами або слідами провертання, яке вже має конус, достатньо довести однією чистовою розгорткою.
Сам прохід. Розгортку ведуть строго по осі гнізда, обертаючи вороток лише за годинниковою стрілкою й подаючи плавно; назад не провертають — зуби вищерблюються. Інструмент періодично виймають і очищають канавки від стружки. Мастило: для сталі — олива або емульсія, чавун розгортають всуху. Припуск під чистову розгортку — десяті частки міліметра: під час випробувань за ГОСТ 10083-81 чистові розгортки працюють по конусу, підготовленому з припуском 0,2 мм на діаметр (для розгортки Ø31,267 мм).
Як перевірити конус
Гніздо перевіряють калібром-пробкою за ГОСТ 2849-94 (розміри конусів — ГОСТ 25557-82) за двома ознаками. Перша — базова відстань: торець деталі має збігтися з передніми краями ризок калібру або лежати між ними. Друга — прилягання по фарбі: тонкий шар фарби на калібрі має розтертися по гнізду; площу плями контакту задає креслення деталі, щільний контакт мусить бути біля більшої основи конуса, а кільцеві залишки недоторканої фарби допускаються, якщо пляма охоплює середню й крайні частини поверхні.
Сама розгортка за ГОСТ 10083-81 витримує діаметр D чистової за h9, а різницю діаметрів на довжині 100 мм — з відхилом у бік зменшення конусності не більше 0,04 мм (за l = 119 мм) і радіальне биття робочої частини не більше 0,03 мм. Кожен зайвий прохід заглиблює гніздо: основна площина зміщується всередину, і торець деталі може вийти за ризки калібру, тому глибину перевіряють калібром після кожного проходу.