Розгортка ручна конічна ц/х 19 мм 1:30 9ХС L 150/102 мм 2372-0103 ГОСТ 11184-84 ВІЗ, Харьков

Бренд: ВИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Розгортка конічна ручна Ø19 мм конусністю 1:30 з циліндричним хвостовиком і квадратом — обробка конічних посадкових отворів 1:30 насадних зенкерів і розгорток — за ними інструмент центрується на оправці.
Призначення та сфера застосування
Насадні зенкери й розгортки центруються на оправці конічним отвором 1:30 і передають момент торцевою шпонкою. Коли отвір зношений або забитий, інструмент б’є; конічна розгортка 1:30 відновлює посадку. Працюють парою: попередня (чорнова) і чистова.
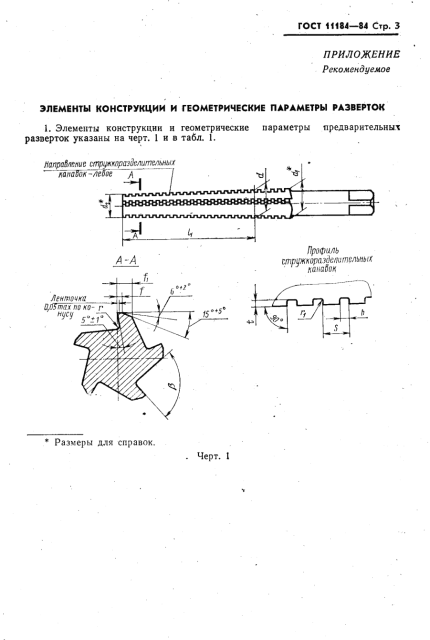
Конструкція й розміри — ГОСТ 11184-84.
Позначення за стандартом
- чистова; попередня — з «-1»: 2372-0103
Шифр 2372-0103 зазначено в найменуванні, і він збігається з таблицею ГОСТ 11184-84. Чистова розгортка позначається «Развертка 2372-0103 ГОСТ 11184-84», попередня — з додаванням «-1»: «Развертка 2372-0103-1 ГОСТ 11184-84».
Геометрія конуса
- конусність: 1:30 — діаметр змінюється на 1 мм на кожних 30 мм довжини
- кут ухилу α/2: 0°57′17″
- кут конуса α: 1,91°
- перепад діаметра на робочій частині 102 мм: 3,4 мм
Що менший кут ухилу, то сильніше конус самогальмується: штифт 1:50 і хвостовик Морзе тримаються тертям, а конуси 1:10 і крутіші — ні, їх кріплять гайкою або шпонкою. Перевірити конус після розгортання можна й без калібру: виміряйте діаметри у двох перерізах на відстані L — їх різниця має бути L / 30.
Як працювати конічною розгорткою
- отвір свердлять за малим діаметром конуса; при довгому конусі — ступінчасто, двома-трьома свердлами, щоб знизити навантаження
- спочатку проходять попередньою розгорткою, потім чистовою — без перерви в подачі й лише з обертанням у робочий бік
- глибину контролюють калібром-пробкою або самою відповідною деталлю (штифт, хвостовик, оправка) по фарбі
- швидкість — 3–8 м/хв по сталі, подача мала й рівномірна; обов’язково олива або емульсія
Часті запитання
Чи можна працювати на верстаті ручною конічною розгорткою?
Лише на малих обертах і в плаваючому патроні; надійніше обертати воротком. Для серійної обробки беруть машинні розгортки з хвостовиком конус Морзе.
Чому конічну розгортку важко обертати?
Вона ріже всією довжиною робочої частини одразу, і площа контакту з кожним обертом зростає. Тому припуск знімають чорновою розгорткою зі стружкорозділювальними канавками, а чистовій залишають мінімум.
Чим чорнова розгортка відрізняється від чистової?
У чорнової (попередньої) на зубах нарізані стружкорозділювальні канавки — гвинтова «гребінка», вона дробить стружку й знімає основний метал. Чистова гладка й дає точний конус і чисту поверхню.
Як перевірити конус після розгортання?
Калібром-пробкою по фарбі: тонкий шар берлінської лазурі на пробці, поворот на чверть оберту — пляма контакту має йти по всій довжині, а торець пробки — між рисками калібру.
Що уточнити перед замовленням
- конусність і номінальний розмір (діаметр штифта, номер конуса Морзе, розмір різьби)
- чи потрібна пара — чорнова й чистова
- хвостовик: квадрат під вороток або конус Морзе верстата
Супутні позиції
- Конічні 1:30, 1:50: Розгортки конічні 1:30, 1:50
- Під конуси Морзе: Розгортки під конуси Морзе
- Під різьбу 1:16: Розгортки конічні 1:16 (К, Ктр)
Як дібрати: конусність → стандарт (1:50 — штифти, 1:30 — насадний інструмент, 1:16 — конічна різьба, Морзе — гнізда хвостовиків), потім розмір і хвостовик. У замовленні: «розгортка конічна Ø19 мм конусністю 1:30».