Зенкер к/х 19.08 мм для глухих отворів z3 КМ2 L 210/110 мм, Харьков

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
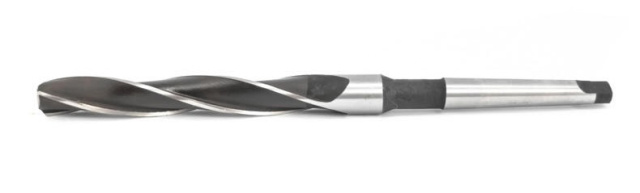
Зенкер цільний з конічним хвостовиком, діаметр 19,08 мм — чистова обробка литих, штампованих і просвердлених отворів (підвищення точності й якості поверхні) після свердла. Типорозмір за ГОСТ 12489-71; конус Морзе 2; 3 зуби; 210х110 мм.
Призначення та принцип роботи
Зенкер обробляє вже готовий отвір — просвердлений, литий або штампований: знімає нерівномірний припуск, виправляє форму й положення осі, підвищує точність до рівня, з якого працює розгортка. Різальні кромки розташовані на торці, а стрічки по бічній поверхні напрямляють інструмент по отвору, тому зенкер веде отвір точніше за свердло.
Хвостовик із конусом Морзе вставляють прямо у шпиндель або в перехідну втулку: конус центрує інструмент і передає крутний момент тертям, а лапка на кінці слугує для вибивання клином. За ГОСТ 12489-71 зенкер цього типу — тризубий; для глухих отворів випускають окреме виконання (шифр 2323-…), для наскрізних — 2320-….
Конструкція та розміри — ГОСТ 12489-71; технічні вимоги — ГОСТ 1677-75.
Позначення за ГОСТ 12489-71
Діаметр 19,08 мм відсутній у таблицях ГОСТ 12489-71 (стандарт випускає проміжні діаметри — 7,8; 8,8; 9,8; 10,75; 11,75; … — із кроком під подальшу розгортку), тому шифр стандарту до цього зенкера не застосовують; розміри уточнюйте за найменуванням.
Точність і допуски
- Допуск діаметра (ГОСТ 1677-75, п. 1.12): h8 — для попередньої обробки, u8 — для остаточної обробки отворів за H11
- Биття стрічок / різальних кромок: 0,040 / 0,050 мм
- Зворотна конусність на 100 мм довжини: 0,05–0,10 мм
- Допуск загальної довжини та довжини робочої частини: ±1,5 мм (до 120 мм), ±2 мм (120–315 мм), ±3 мм (понад 315 мм)
Зворотна конусність — зменшення діаметра до хвостовика — потрібна, щоб стрічки не терлися об стінки отвору по всій довжині. Діаметр зенкера вимірюють на початку робочої частини. Маркування за ГОСТ 1677-75: товарний знак, діаметр із полем допуску та марка матеріалу різальної частини (Р6М5 допускається не маркувати).
Режими зенкерування
Режими взято з умов випробувань за ГОСТ 1677-75 (табл. 6, 7) на сталі 40 і 45 твердістю 187–207 НВ — це орієнтир для швидкорізального зенкера, а не межа: для вашого матеріалу добирають дослідним шляхом. Кожним зенкером під час приймання обробляють по 10 отворів.
- Швидкість різання, наскрізні отвори: 18,5 м/хв (≈ 310 об/хв)
- Подача, наскрізні отвори: 0,45 мм/об
- Швидкість різання, глухі отвори: 23,5 м/хв (≈ 390 об/хв)
- Подача, глухі отвори: 0,3 мм/об
- Припуск на діаметр під зенкерування: 1–3 мм
- Глибина отвору під час випробувань: 25 мм
- МОР: 5 %-ва емульсія, не менше 5 л/хв
Зенкерують після свердління з припуском, що не перевищує зазначеного: надто малий припуск зенкер не «бере» і він тремться, надто великий — перевантажує зуби. Отвір рясно охолоджують, а хвостовий зенкер ведуть плавно, без подачі ривком; перед розгортанням залишають припуск за таблицею розгортки.
Часті запитання
Як переточити зенкер?
Загострюють по задній поверхні зубів на торці, знімаючи якомога менше металу, і дотримують однакової висоти зубів — інакше зенкер почне бити. Критерій затуплення за ГОСТ 1677-75 — знос по задній поверхні (для діаметра до 20 мм — 0,6 мм, понад 20 до 30 мм — 0,8 мм).
Чим зенкер відрізняється від свердла та розгортки?
Свердло робить отвір у суцільному металі, зенкер покращує вже готовий отвір (точніше й рівніше), а розгортка доводить його до остаточного розміру з високою точністю. Типовий ланцюжок — свердло, зенкер, розгортка.
Який припуск залишати під зенкерування?
ГОСТ 1677-75 вказує припуски для випробувань: до 18 мм діаметра — 1–2 мм, від 18 до 30 — 1–3, від 30 до 50 — 3–4, від 50 до 80 — 4–6, від 80 до 100 — 5–7 мм. Для вашого зенкера діаметром 19,08 мм орієнтир — 1–3 мм на діаметр.