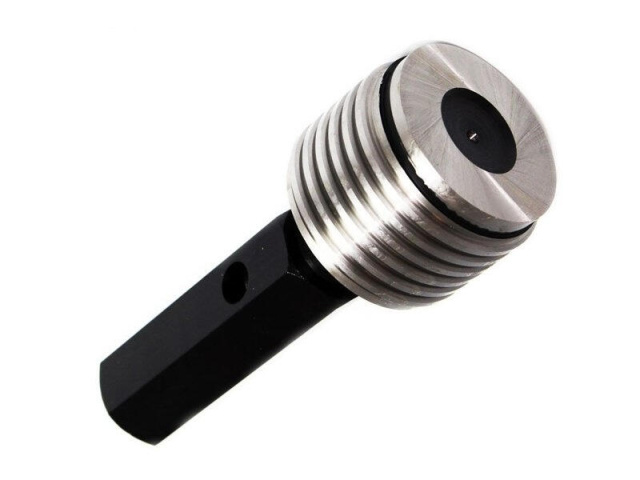
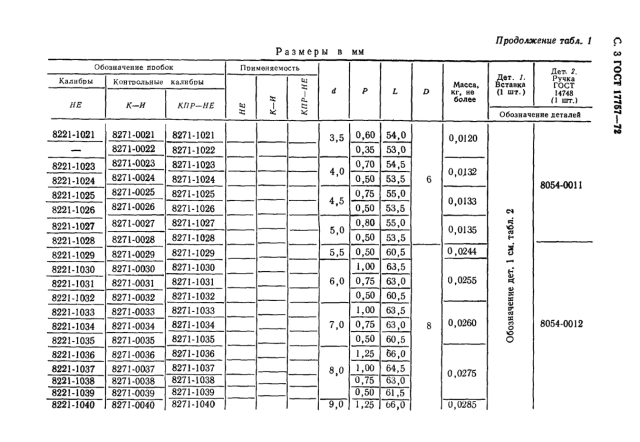
Калібр-пробка різьбова М8х0.75 6g НЕ 8221-1038 ГОСТ 17757-72 ЗІЗ, Харьков

Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Непрохідний різьбовий калібр-пробка М8х0.75 6g: межа браку за середнім діаметром. У придатне різьблення вона має заходити не більш ніж на два обороти. Позначення 8221-1038.
Призначення та сфера застосування
Контроль різьблення калібром — це приймання за межею допуску, а не вимірювання числа. Пробка перевіряє внутрішнє різьблення гайки або корпусного отвору на відповідність полю допуску: придатна деталь приймається, непридатна не пройде за однією зі сторін.
Як перевіряють деталь
Непрохідну сторону пробують угвинтити з обох торців деталі: вона не повинна йти далі двох обертів; для кроку до 0,8 мм — не більш ніж два витки. Якщо пробка НЕ заходить глибше, середній діаметр різьблення вийшов за верхню межу й деталь бракують. НЕ використовують лише в парі з прохідною стороною ПР того самого типорозміру.
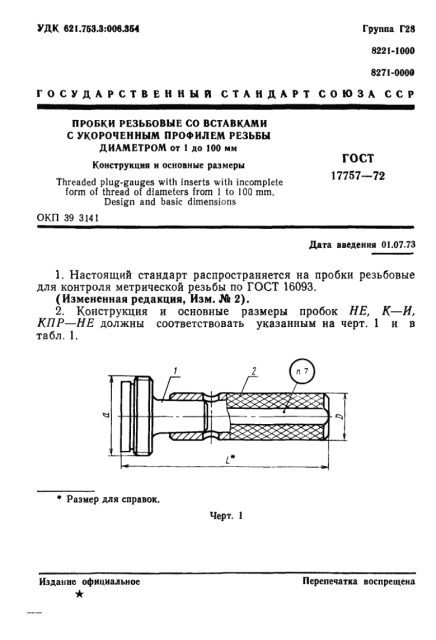
Стандарти на тип: ГОСТ 17756-72, ГОСТ 24997-2004 і ГОСТ 2016-86.
Розрахункові розміри різьблення М8х0.75
- Середній діаметр d₂: 7,513 мм
- Внутрішній діаметр d₁ (гайка): 7,188 мм
- Діаметр під мітчик: 7,25 мм
- Висота профілю H1 (гайка): 0,406 мм
Значення пораховано за формулами ГОСТ 24705-2004 для профілю 60° і округлено; допуски на них задає поле 6g. Діаметр під мітчик дорівнює номіналу мінус крок: для М8х0.75 це 7,25 мм.
Що означає позначення
М8х0.75 — метричне різьблення: діаметр 8 мм, крок 0,75 мм. Для діаметра 8 мм стандартний крупний крок — 1,25 мм, тому 0,75 мм — дрібний крок, і його вказують у позначенні завжди. 6g — поле допуску контрольованого різьблення болта (зовнішнього різьблення): воно стосується різьблення деталі, а не самого калібра; калібр виготовлено за нормами ГОСТ 24997-2004 саме під це поле. ПР — прохідна сторона, НЕ — непрохідна.
Знос, повірка та зберігання
Прохідна сторона працює частіше за непрохідну, тому й зношується швидше: розмір іде вниз за середнім діаметром, і калібр починає приймати зайве. Періодичність повірки визначають за інтенсивністю використання; зберігають у сухому місці у футлярі з тонким шаром мастила, а після роботи з охолоджувальною рідиною витирають насухо.
Повірка та калібрування
Виконуємо метрологічну повірку та калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва, калібрування — з видачею сертифіката. Умови та вартість — на сторінці «Інструмент з повіркою».
Часті запитання
Як часто потрібна повірка калібра?
Періодичність задає графік метрологічної служби підприємства та інтенсивність використання. Знос прохідної сторони перевіряють контрольною пробкою К-І, а за сумнівів калібр відправляють на повірку.
Чи можна користуватися калібром без тримача?
Тримач потрібен для контролю рукою й захищає калібр від нагрівання долонею. Пробку без тримача закріплюють в оправці чи утримувачі відповідного розміру.
На скільки обертів має заходити непрохідна сторона?
Не більш ніж на два оберти з будь-якого торця деталі. Якщо пробка НЕ йде глибше, середній діаметр різьблення вийшов за верхню межу й деталь бракують.
Чим калібр відрізняється від контрольного болта чи мітчика?
Калібр виготовлено за нормами ГОСТ 24997-2004 з допусками в мікронах і має межу зносу. Болт чи мітчик мають власні відхилення й у ролі еталона дають хибні приймання та хибні браки.
Чи підійде калібр 6g для різьблення з іншим полем допуску?
Ні. Розміри прохідної та непрохідної сторін розраховано під конкретне поле допуску: калібром 6g не можна приймати різьблення, виконане за іншим полем, межа браку зміститься.
Переваги
- Приймання деталі за секунди, без приладів і розрахунків
- Результат не залежить від кваліфікації контролера
- Загартовані робочі поверхні — ресурс на серійну роботу
- Однозначна межа браку замість спірних десятих