Пластина твердосплавна напайна 01352 Т15К6 ГОСТ 25395-90, Харьков
Бренд: Украина

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
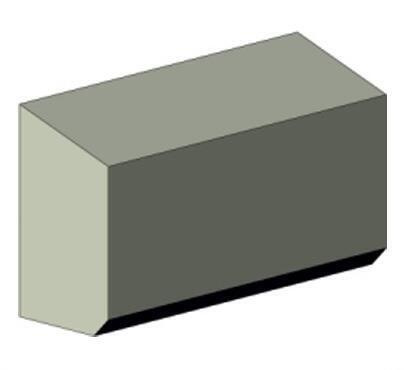
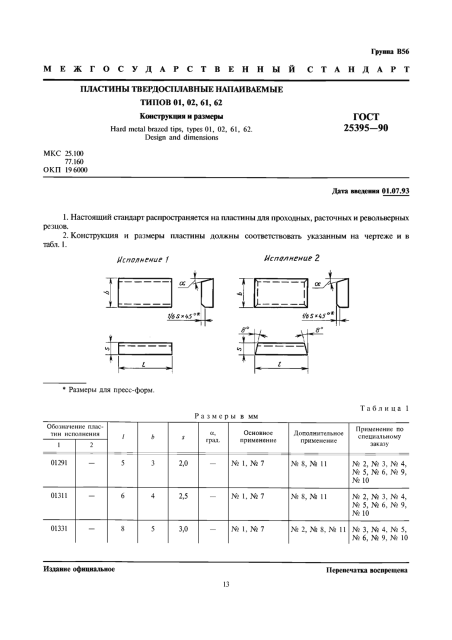
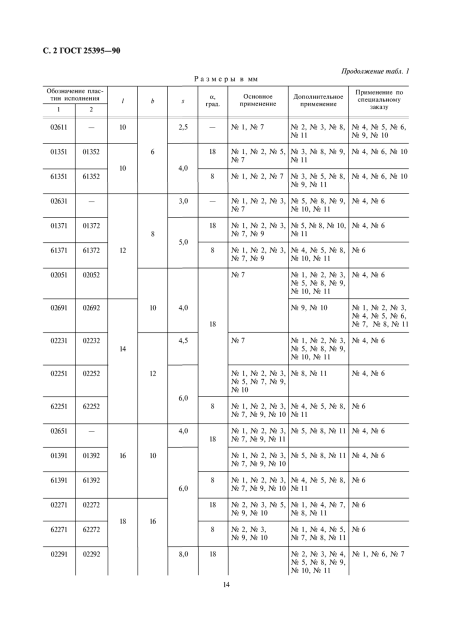
Пластина твердосплавна напаяна 01352 Т15К6, 10х6х4 мм (тип 01) — припаювана різальна пластина для прохідних, розточувальних і револьверних різців. Типорозмір — ГОСТ 25395-90, допуски — ГОСТ 2209-90, марка сплаву за ГОСТ 3882-74: Т15К6, група застосування ІСО P10.
Як читати позначення
Код 01352 читається так: 01 — тип, 35 — номер типорозміру за таблицею ГОСТ 25395-90, 2 — виконання. Для цього типорозміру кут α на кресленні стандарту — 18°; у типів 01 та 02 він 18°, у типів 61 та 62 — 8°, а в ГОСТ 18877-73 для цих типів указано кути врізання пластини в державку 10° і 0° відповідно (різниця α й кута врізання в обох випадках 8°).
Що вказано в ГОСТ 18877-73
У додатку до ГОСТ 18877-73 (прохідні відігнуті різці) при куті врізання пластини 10° для перерізів 12х12, 16х10, 16х12, 20х12 мм — пластина 01352. Таблиці ГОСТ 18878-73 (виконання 2) і ГОСТ 18882-73 називають для різців пластини типів 01, 02, 61 та 62 за ГОСТ 25395.
Марка Т15К6: коли підходить
Т15К6 — титановольфрамовий сплав за ГОСТ 3882-74: твердість не менше 90,0 HRA, границя міцності при згині не менше 1176 Н/мм². За додатком до стандарту його призначають на операції: напівчорнове точіння при безперервному різанні та чистове при переривчастому, нарізання різьби, чистове й напівчистове фрезерування, розточування попередньо оброблених отворів — вуглецеві та леговані сталі. Група застосування ІСО P10 — марка для сталей, де карбіди титану підвищують стійкість до зношування та налипання при зливній стружці.
Чим вище в марці вміст кобальту, тим міцніший сплав і тим краще він переносить удари та нерівномірний припуск, але тим нижча зносостійкість і допустима швидкість; для токарної обробки орієнтиром правлять швидкість різання 100–220 м/хв, подача 0,1–0,5 мм/об і глибина 0,5–4 мм; точні значення беруть за довідником режимів із поправками на матеріал, жорсткість і виліт.
Паяння та експлуатація
Напаювання — операція з ризиком: твердий сплав і сталь державки розширюються по-різному. За ГОСТ 5688-61 паз під пластину роблять глибиною 0,5–0,75 її товщини; на практиці пластину кладуть на припій із флюсом, нагрівають струмами високої частоти або газом і дають охолонути повільно. Шар припою за ГОСТ 5688-61 — до 0,35 мм, виступання пластини над державкою — не більше 0,5 мм при товщині до 5 мм і 1 мм при більшій.
Після паяння різальні грані загострюють алмазним кругом по передній і задній поверхнях і доводять: за ГОСТ 5688-61 шорсткість доведених поверхонь — не більше Ra 0,4 мкм. На практиці загострення ведуть з охолодженням і без перегріву, інакше в пластині з’являються сітка тріщин і викришування.
Часті запитання
Права це пластина чи ліва?
У ГОСТ 25395-90 для типів 01, 02, 61 та 62 правих і лівих варіантів немає — один код на типорозмір; праві та ліві пластини передбачені, наприклад, для типу 06 (ГОСТ 25397-90).
Який паз потрібен під пластину 10х6х4?
ГОСТ 5688-61 задає глибину паза під пластину 0,5–0,75 її товщини (для 4 мм — 2–3 мм), а для державок перерізом 12х12 мм і менше допускає глибину, що дорівнює товщині; по довжині й ширині пластина має входити в паз без перекосу.
Що означають цифри в позначенні 01352?
За ГОСТ 25393-90 дві перші цифри — тип пластини (01), дві наступні — порядковий номер типорозміру (35), остання цифра — виконання (2). У таблиці ГОСТ 25395-90 для кожного типорозміру подано виконання 1 і, як правило, виконання 2 (наприклад, 01151 та 01152).
Що означає кут α і як він пов’язаний із типом пластини?
У таблиці ГОСТ 25395-90 кут α дорівнює 18° у типів 01 та 02 і 8° у типів 61 та 62. У ГОСТ 18877-73 для типів 01 та 02 указаний кут врізання пластини в державку 10°, для типів 61 та 62 — 0°; сам кут врізання 10° призначений для чавуну та інших крихких матеріалів, а 0° — для сталі та інших в’язких (п. 3 ГОСТ 18877-73). Різниця α й кута врізання в обох випадках дорівнює 8°.