Фреза кінцева торцева к/х 80 мм z6 КМ5 з механічним кріпленням 5-ти гр. т/с пластин PN 110408 AE167-R080.09.06.МТ5 (без, Харьков

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
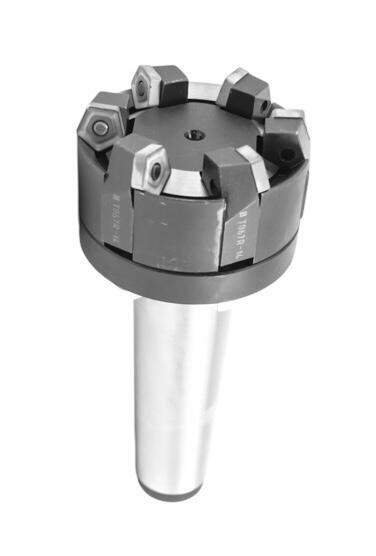
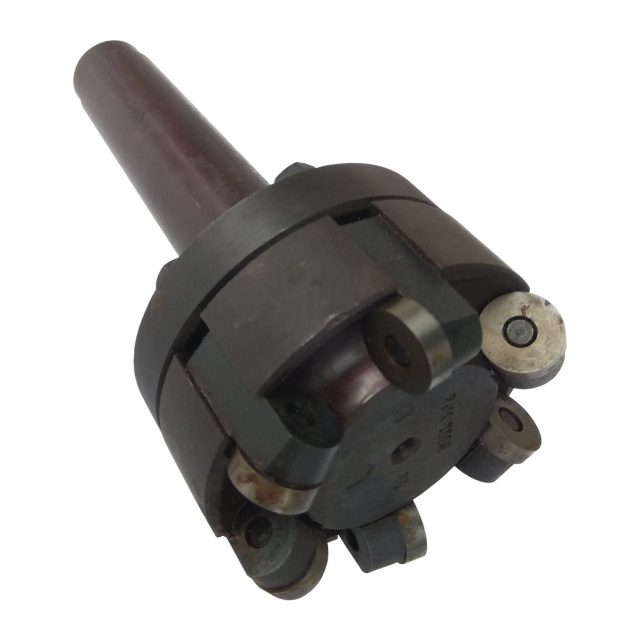
Фреза кінцева торцева к/х ф 80 мм z=6 КМ5 з механічним кріпленням 5-ти гр. т/с пластин РN 110408 AE167-R080.09.06.МТ5 (без пластин) — корпус кінцевої фрези з механічним кріпленням змінних твердосплавних пластин діаметром 80 мм, з 6 зубами, конічний хвостовик, конус Морзе 5. Фрезерує уступи та кишені з радіусом у куті: заокруглення розвантажує вершину зуба і піднімає стійкість на чорнових проходах. Встановлюється у шпиндель напряму або через перехідну втулку конуса Морзе за ГОСТ 25557-82.
Оброблювані матеріали за групами ISO:
- PСталь конструкційна і легована
- MКорозійностійка (нержавіюча) сталь
- KЧавун сірий і високоміцний
Сумісність і підбір
Паз завширшки 80 мм за один прохід.
- Ширина отримуваного паза: 80 мм при роботі периферією на повну ширину фрези
- Посадкове місце у верстаті: конус Морзе 5 за ГОСТ 25557-82, перехідні втулки допускаються
- Комплектація: корпус постачається без пластин, гвинти і ключ входять до комплекту
- Число зубів: 6 — більше зубів дає вищу подачу, менше — більше місця під стружку
Призначення і область застосування
Інструмент розрахований на серійну обробку, де витрата різальної кромки велика, а переточування невигідне. Затупилася грань — пластину повертають, корпус лишається на верстаті, виліт і налаштування не змінюються.
Типові операції: фрезерування уступів і площин, прорізання пазів і кишень, контурна обробка за замкненим контуром, підрізання торців.
На діаметрі 80 мм крутний момент упирається в потужність шпинделя раніше, ніж у міцність фрези: повний паз на такій ширині беруть у два-три проходи за глибиною.
За групами ISO інструмент закритий на P, M, K; за межами цих груп стійкість падає швидко, і підбирають іншу марку сплаву або покриття.
Що означає позначення
- z = 6: z — число зубів. При 6 зубах хвилинна подача рахується як Sz · 6 · n.
- КМ5: КМ5 — конус Морзе номер 5 за ГОСТ 25557-82, більший діаметр конуса 44,399 мм.
Орієнтовні режими фрезерування
| Група сплаву пластини | V, м/хв | n, об/хв | Sz, мм/зуб | B, мм | t, мм |
|---|---|---|---|---|---|
| ТК (Т5К10, Т15К6) — сталь | 70–78 | 280–310 | 0,03–0,07 | 15–130 | 8 |
| ВК (ВК8, ВК6-М) — титан, чавун | 28–30 | 110–120 | 0,04–0,09 | 15–130 | 8 |
Числа взято з таблиці 2 ГОСТ 24637-81 для фрез з твердосплавними пластинами діаметром 50 мм при обробці високоміцних сталей і титанових сплавів; критерій затуплення — знос по задній поверхні 0,6 мм. Частоту обертання перераховано під діаметр 80 мм за формулою n = 1000·V / (π·D). По конструкційній сталі та чавуну швидкість вища — беріть її з карти режимів на конкретну пластину. Таблиця стандарту закінчується на діаметрі 50 мм; рядок наведено для 50 мм. Хвилинна подача при z = 6: S = 0,04 · 6 · 110 = 26 мм/хв.
Часті запитання
Чи стане в мій верстат? Хвостовик — конус Морзе 5. Якщо у шпинделі конус більшого номера, потрібна перехідна втулка; меншого — фреза не підійде.
Чи можна ставити пластини іншого виробника? Гніздо розраховане на типорозмір за каталогом. Пластина того ж типорозміру іншого виробника сідає у гніздо, але допуски за товщиною і радіусом при вершині відрізняються — перевірте биття після заміни.
Скільки пластин брати в запас? На корпус іде 6 пластини; на заміну тримають мінімум два комплекти, інакше одна викришена грань зупиняє всю партію.
Яким моментом затягувати гвинт? Гвинт пластини тягнуть динамометричною викруткою за даними виробника: перетяжка рве різьбу в корпусі, недотяжка дає мікрозсув пластини і скол кромки на першому ж врізанні.