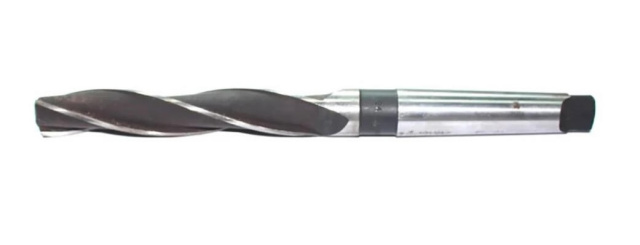
Зенкер к/х 24 мм Р6М5 для глухих отворів z3 L 250/120 мм КМ3 2323-0542 ГОСТ 12489-71, Харьков

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Зенкер з конічним хвостовиком ф 24 мм Р6М5: обробляє литі та штамповані отвори, знімає припуск після свердління, виводить вісь і підготовлює базу під розгортання.
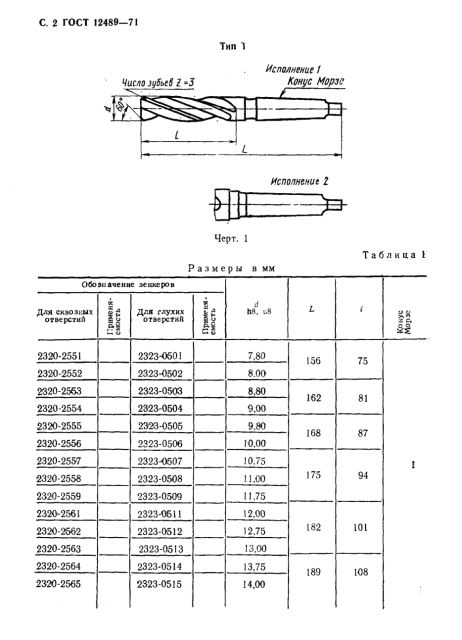
Тип і розміри відповідають ГОСТ 12489-71, 1677-75 (Зенкери суцільні. Конструкція і розміри / Зенкери суцільні та зі вставними ножами зі швидкорізальної сталі. Технічні умови).
Тексти стандартів: ГОСТ 12489-71, ГОСТ 1677-75.
Де застосовується
Зенкерування стоїть між свердлінням і розгортанням. Свердло залишає відведення, огранку і розбивку, розгортка їх не виправляє — вона лише калібрує. Саме зенкер виводить вісь і геометрію, тому в технології на точний отвір він майже завжди присутній. По литву і штампуванню першим проходом іде зенкер, а не розгортка: розгортка на нерівній корці сідає миттєво.
Що важливо при підборі
Діаметр 24 мм — це розмір після зенкерування; отвір під нього свердлять із припуском 0,5–2 мм на діаметр. Конус Морзе КМ3 ставиться прямо у шпиндель або через перехідну втулку. Кількість зубів 3: чим їх більше, тим вища стійкість інструмента і чистіша поверхня. Виконання для глухих отворів має забірну частину, що дозволяє дійти до дна.
Супутні та сусідні позиції
- Сусідній типорозмір: Зенкер к/х ф 24 Р6М5 для глухих отворів z=3 240/110 КМ3
- Сусідній типорозмір: Зенкер к/х ф 24 Р6М5 для глухих отворів z=3 КМ3
- Сусідній типорозмір: Зенкер к/х ф 26 Р6М5 для глухих отворів z=3 260/135 КМ3
- Розділ каталогу: Зенкери
- Суміжний розділ: Зенківки
- Свердла під цю операцію: Свердла
- Розгортки для чистової обробки: Розгортки
Часті питання
Який припуск залишати під зенкерування?
Орієнтовно 0,5–2 мм на діаметр залежно від розміру отвору: менше — зуб шкребе і гріється, більше — інструмент відводить і навантажує верстат.
Коли брати твердосплавний зенкер?
По ливарній і штампувальній корці, по чавуну та на високих швидкостях. Умова — жорсткий верстат і відсутність удару: пластина не прощає биття і переривчастого різу з ударом.
Чим насадний зенкер кращий за хвостовий?
Економікою на великих діаметрах: корпус ставиться на стандартну оправку, а зношується лише різальна частина. На малих діаметрах насадне виконання не роблять — не вистачає місця під посадку.
Як підібрати: діаметр — за розміром після зенкерування, виконання хвостовика — під ваш верстат, різальна частина — за матеріалом: швидкоріз для звичайної сталі, твердий сплав для чавуну, корки і високих швидкостей.