Свердло ц/х 0.24 мм Р6М5, Харьков

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
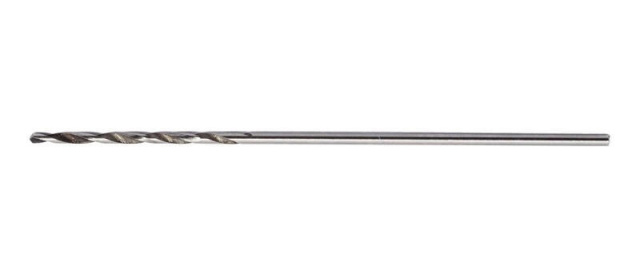
Мікросвердло спіральне d = 0,24 мм, хвостовик циліндричний потовщений, праворізальне. Робоча частина за товщиною співмірна з волосиною, тому хвостовик роблять товстішим, щоб свердло можна було затиснути в цанзі. Матеріал — швидкорізальна сталь Р6М5.
Добір і застосування
ГОСТ 8034-76 стосується свердел діаметром від 0,1 до 1,5 мм із потовщеним циліндричним хвостовиком: у d = 0,24 мм хвостовик за стандартом 1,2 мм, тому таке свердло затискають у цанговому патроні або мікропатроні, а не у звичайному свердлильному.
Такі свердла працюють на високих обертах і за дуже малої подачі: у d = 0,24 мм за формулою n = 1000·v / (π·d) швидкість v = 10–15 м/хв (табл. 3 ГОСТ 8034-76 для d від 0,2 до 0,6 мм) дає від 13300 до 19900 об/хв. Для такого діаметра потрібен шпиндель з дуже високою частотою обертання: звичайний настільний свердлильний верстат таких обертів не дає.
Точність мікроотвору визначається биттям: радіальне биття робочої частини відносно хвостовика у короткої серії до 0,6 мм за стандартом — не більше 0,02 мм, у довгої — 0,03 мм. Будь-яке більше биття в цанзі чи патроні ламає свердло, тому цангу беруть точну, а виліт роблять мінімальним.
Як працювати
- торець заготовки підготувати й накернити: за ГОСТ 8034-76 за отворів до 1 мм поверхню дозволено попередньо кернити, інакше свердло піде вбік;
- свердло затискати в цанзі на мінімальному вильоті, без перекосу й без дотику робочої частини;
- подачу вводити плавно й вручну, без натиску: свердло ламається не від діаметра, а від різкого зусилля;
- отвір глибиною понад 2–3 діаметри свердлити з виведенням свердла для видалення стружки;
- МОР — емульсія, веретенна олива чи скипидар (за ГОСТ 8034-76 під час випробувань);
- зберігати в оригінальній упаковці або в гнізді: тонка робоча частина ламається навіть від удару об сусідній інструмент.
Часті запитання
Чи можна переточувати мікросвердло?
Практично ні: робоча частина надто мала, а заточування потребує мікроскопа й спеціального верстата. Тому мікросвердла вважають витратним інструментом і тримають запас.
Для яких матеріалів підходить швидкорізальне мікросвердло?
ГОСТ 8034-76 нормує випробування на сталі 45 (187…207 НВ), тобто на звичайній конструкційній сталі. Для кольорових сплавів і пластмас такі свердла також застосовують; для абразивних матеріалів (склотекстоліт) і загартованих деталей обирають твердосплавні мікросвердла.
Чому мікросвердло так часто ламається?
Причини типові: биття цанги, натиск замість плавної подачі, ненакернена поверхня, довгий виліт і відсутність виведення свердла з глибокого отвору для видалення стружки. У d = 0,24 мм робоча частина за товщиною співмірна з волосиною, і навіть невелике зусилля небезпечне.
Які оберти потрібні для свердла 0,24 мм?
Рахують за формулою n = 1000·v / (π·d). За табл. 3 ГОСТ 8034-76 швидкість під час випробувань 10–15 м/хв, тобто приблизно від 13300 до 19900 об/хв для d = 0,24 мм; на практиці беруть верхню частину діапазону, якщо верстат дозволяє.
Що уточнити перед замовленням
- серію свердла: у d = 0,24 мм за ГОСТ 8034-76 довжина робочої частини 1,8 мм (коротка) або 2,5 мм (довга), загальна довжина 18 мм в обох
- діаметр хвостовика під вашу цангу (за ГОСТ 8034-76 — 1,2 мм)