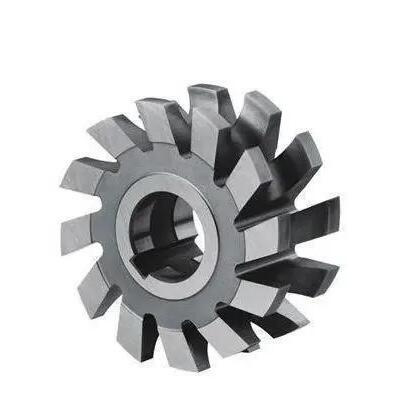
Фреза радіусна вогнута 50 мм R2.5 Р18, Харьков

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Фреза радіусна ввігнута Ø50 мм, радіус профілю R2,5 мм — насадна фасонна фреза: профіль зуба описано дугою кола, тому за один прохід вона формує напівкруглі виступи, валики та заокруглення радіусом 2,5 мм на горизонтально-фрезерному верстаті.
Як працює і як обрати
У ввігнутої фрези профіль-напівколо вдавлений усередину, тому вона не прорізає паз, а формує опуклу поверхню — напівкруглий виступ, валик, заокруглення кромки радіусом R = 2,5 мм. Нею заокруглюють торці планок і пластин, знімають заокруглені фаски та обробляють циліндричні ручки й поручні по радіусу.
Фасонна фреза працює всією довжиною різальної кромки, тому навантаження на зуб вище, ніж у пазової чи циліндричної: подачу на зуб беруть у 1,5–2 рази меншою, швидкість різання — нижчою, а широкий профіль вигідно спершу попередньо прорізати пазовою фрезою, залишивши 0,3–0,5 мм під профільну. Радіус на деталі перевіряють радіусним шаблоном на просвіт після першого проходу.
Різальна частина виготовлена зі сталі: швидкорізальна сталь Р18 (вольфрамова, 18 % вольфраму — добре шліфується й стабільно тримає форму зуба). Швидкорізальна сталь зберігає твердість до 600 °С, тому фреза працює на швидкостях у кілька разів вищих, ніж з інструментальної вуглецевої сталі, добре переносить переривчасте різання та вібрації й допускає багаторазове переточування. Вольфрамові сталі стабільні під час термообробки та добре шліфуються, тому такі фрези зручно переточувати й вони довго зберігають точний профіль зуба.
Встановлення, переточування та режими
Фрезу встановлюють на горизонтальну оправку зі шпонкою ближче до опори; торцеве й радіальне биття по профілю не повинно перевищувати соті частки міліметра — стандарт допускає 0,03 мм для двох суміжних зубів. Затилована спинка зуба дозволяє переточувати фрезу лише по передній поверхні без зміни радіуса: профіль зберігається до повного зносу шару, передбаченого на переточування.
У виробництві швидкість різання приймають нижчою за випробувальну: на конструкційній сталі з емульсією — 20–25 м/хв, тобто 125–160 об/хв для діаметра 50 мм. Для в'язких сталей і нержавійних сплавів швидкість зменшують удвічі. Чавун і бронзу фрезерують насухо або з обдувом.
Часті запитання
Чим опукла радіусна фреза відрізняється від ввігнутої?
Опукла прорізає напівкруглий паз (жолобок), ввігнута формує опуклу напівкруглу поверхню — валик або заокруглену кромку. Профіль у них дзеркальний, тому вони не взаємозамінні.
Чому профіль краще фрезерувати у два проходи?
Фасонна кромка знімає стружку по всій довжині профілю, навантаження на зуби велике. Паз спершу прорізають пазовою фрезою, залишаючи 0,3–0,5 мм, потім профільною — це знижує вібрації та подовжує ресурс.
Як перевірити радіус на деталі?
Радіусним шаблоном на просвіт або профілометром. Якщо зазор нерівномірний, перевіряють биття фрези на оправці та правильність встановлення по осі деталі.
Як переточувати фасонну фрезу?
По передній поверхні зубів: затилований профіль при цьому зберігається. Переточувати по задній поверхні не можна — радіус зміниться. Зняття обмежене зносом 0,25–1,0 мм по задній поверхні залежно від радіуса.
Що уточнити перед замовленням
- діаметр посадкового отвору під вашу оправку (за стандартом для R2,5 — 22 мм)