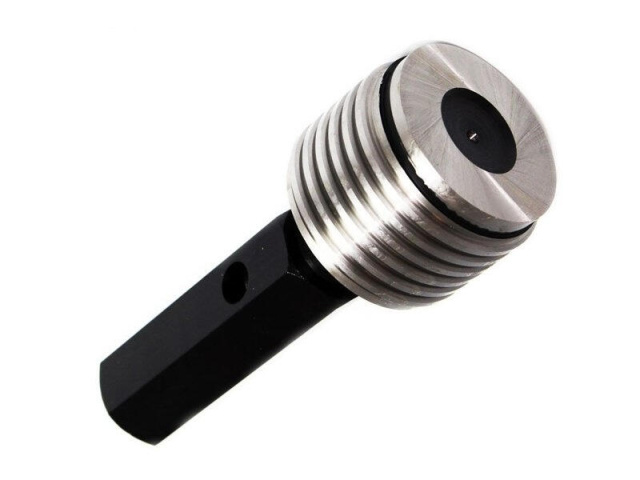
Калібр-пробка різьбова М18х2 7H НЕ 8221-1075 ГОСТ 17757-72 ЗІЗ, Харьков

Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Різьбова пробка НЕ М18х2 7H — непрохідна сторона комплекту: показує, чи не розбита різьба понад верхню межу середнього діаметра.
Призначення та сфера застосування
Різьбовий калібр — основний інструмент приймання різьбових отворів на виробництві та при вхідному контролі кріпильних вузлів. Він же показує стан мітчика: щойно НЕ починає заходити глибше норми, інструмент час міняти.
Як перевіряють деталь
Перед контролем різьбу очищають від стружки і МОР: навіть тонка плівка емульсії зі стружкою змінює зусилля згвинчування і призводить до хибного браку. Зусилля прикладають лише пальцями — насильно загвинчена НЕ псує і калібр, і різьбу. Окремо непрохідну сторону застосовують для періодичної перевірки різьби та контролю зносу мітчика.
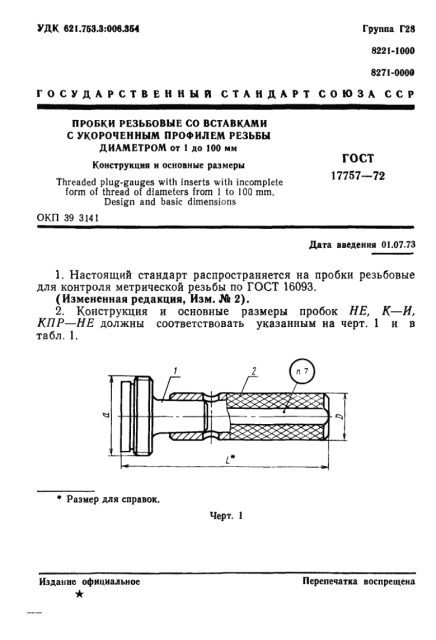
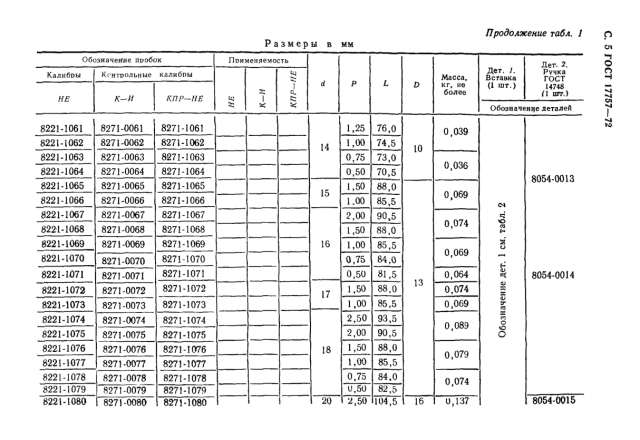
Позначення і типорозмір звірені з таблицями ГОСТ 17757-72 (Пробки різьбові зі вставками з укороченим профілем різьби діаметром від 1 до 100 мм). Текст стандарту: ГОСТ 17757-72.
Розміри калібру за ГОСТ 18465-73
Виконавчі розміри за середнім діаметром для різьби М18х2 з полем допуску 7H. Допуск калібру, положення його поля й межа зносу задані в ГОСТ 24997-2004 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ (PDF).
- Середній діаметр d₂ нового калібру: 16,980 мм, допуск −0,014 мм
- Межа зносу за середнім діаметром: 16,958 мм
- Допуск кута профілю (на сторону): ±14′
Значення взято з таблиць ГОСТ 18465-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ ОТ 1 ДО 68ММ (PDF); як вони виходять і що означають допуск та межа зносу — у статті «Допуски різьбових калібрів за ГОСТ 24997-2004».
Що означає позначення
8221-1075 — позначення непрохідної різьбової пробки за ГОСТ 17757-72; парна прохідна того ж розміру має позначення 8221-0075 за ГОСТ 17756-72. Поле допуску 7H стосується контрольованої різьби отвору (гайки), а не самого калібра: калібр виготовлений за нормами ГОСТ 24997-2004 саме під це поле. НЕ — непрохідна сторона.
Повірка та калібрування
Виконуємо метрологічну повірку і калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва про повірку, калібрування — з видачею сертифіката калібрування акредитованої лабораторії. Термін — до 30 днів з дня передавання інструмента. Орієнтовна вартість за позицією прайса «калібр-пробка, кільце» — 1 077,75 грн за одну сторону (ПР або НЕ). Остаточна ціна залежить від типу і стану калібра; уточнюйте при оформленні.
Знос, повірка і зберігання
Різьбовий калібр — витратний засіб вимірювання: прохідна сторона зношується по середньому діаметру, і коли знос виходить за межу, калібр перестає бракувати непридатні різьби. Саме для цього існують контрольні калібри К-І, а на виробництві вводять графік повірки. Зберігання — у футлярі, з легким змащенням, без контакту з металевою стружкою; кидати калібр не можна навіть один раз. Норми допусків і зносу — ГОСТ 24997-2004.
Часті питання
Чи потрібна калібру повірка?
Так, періодичну повірку задає метрологічна служба підприємства. Робочий калібр без чинної повірки не є засобом приймання продукції.
На скільки обертів має заходити непрохідна сторона?
Не більш ніж на два оберти з будь-якого торця деталі. Якщо пробка НЕ йде глибше — середній діаметр різьби вийшов за верхню межу, деталь бракують.
Чи можна загвинчувати калібр ключем?
Ні. Калібр обертають лише рукою за рукоятку: зусилля ключа продавлює різьбу і псує сам калібр, а результат контролю стає недостовірним.
Переваги
- Контроль різьби комплексно: середній діаметр, крок і кут профілю
- Показує знос мітчика до появи браку
- Типорозмір за ГОСТ 17757-72 — взаємозамінність із парком інструмента
- Приймання деталі за секунди, без приладів і розрахунків
Супутні та сусідні позиції
- Мітчик під цю різьбу: Мітчик машинно-ручний М18х2 2621-1673 ГОСТ 3266-81