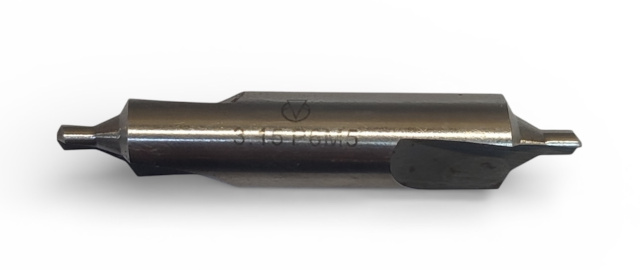
Свердло центрувальне 5 мм з запобіжним конусом (тип В) Р6М5 2317-0019 ГОСТ 14952-75, Харьков
Бренд: Китай

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
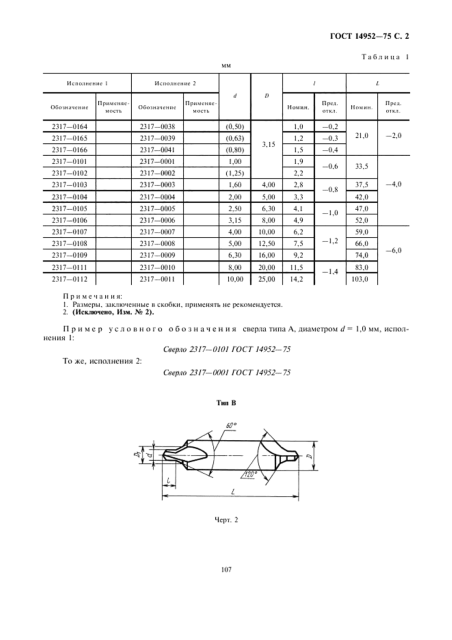
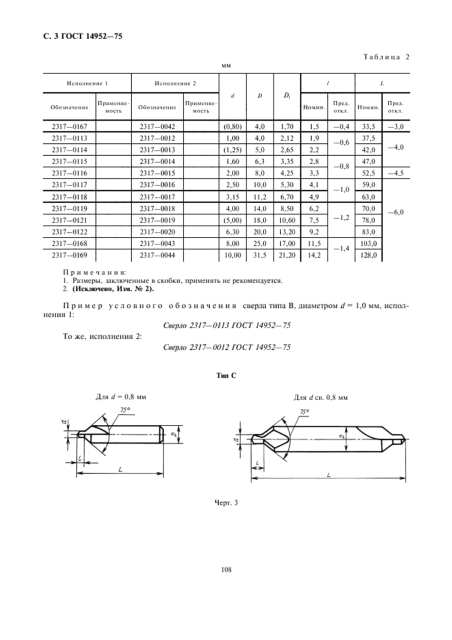
Свердло центрувальне комбіноване d 5 мм, тип B — із запобіжним конусом 120°, кут 60°. Матеріал: Р6М5. За ГОСТ 14952-75: діаметр свердлувальної частини 5 мм, діаметр затискної частини 18 мм, довжина різальної частини 7,5 мм, повна довжина 78 мм.
Оброблювані матеріали
- PКонструкційна і вуглецева сталь
- KЧавун сірий і ковкий
- NКольорові метали і сплави
Сумісність і підбір
Готує центровий отвір діаметром 5 мм під установлення деталі в центрах токарного, шліфувального або фрезерного верстата. Форма отвору задається типом свердла і має збігатися із зазначеною на кресленні за ГОСТ 14034-74.
- Діаметр свердлувальної частини d: 5 мм (поле допуску k12)
- Діаметр затискної частини D: 18 мм (поле допуску h9) — під патрон, цангу або втулку на цей розмір
- Діаметр запобіжного конуса D1: 10,6 мм
- Довжина різальної частини l: 7,5 мм
- Повна довжина L: 78 мм
- Кут при вершині: 60° (граничне відхилення мінус 30')
- Запобіжний конус: 120° (граничне відхилення ±1°)
- Форма центрового отвору: тип B за ГОСТ 14952-75
- Взаємозамінність: позначення за стандартом — свердло будь-якого виробника того самого типу і діаметра
Призначення та галузь застосування
Операція називається центруванням. Центрувальне свердло робить базу для всієї подальшої обробки вала: за один прохід воно свердлить циліндричну частину отвору і знімає конус під опорну поверхню центра. Від точності цієї операції залежить биття деталі при точінні та шліфуванні, тому центровий отвір роблять до чорнової обробки і не переробляють.
Запобіжний конус 120° закриває кромку центрового отвору від забоїн при знятті та повторному встановленні деталі. Тип B беруть для валів, які проходять кілька операцій і багаторазово переставляються в центрах.
Що означає позначення 2317-0019
- 2317-0019: позначення виконання 2 — це стандартне серійне виконання, воно й постачається. У замовленні достатньо рядка «Свердло 2317-0019 ГОСТ 14952-75»
- 2317-0121: те саме свердло у виконанні 1, підвищеної точності. Стандарт розрізняє виконання шорсткістю поверхонь за таблицею 5: у виконання 1 передня поверхня Rz 6,3 і затискна частина Ra 0,63, у виконання 2 — Rz 10,0 і Ra 1,25. Стійкість виконання 1 вища, стандарт дає поправочний коефіцієнт 1,3. Під замовлення, уточнюйте у менеджера
- Тип B: із запобіжним конусом 120°, кут 60°
- Р6М5: швидкорізальна сталь, 6 % вольфраму і 5 % молібдену
- HSS: міжнародне позначення тієї самої марки; стандарт дозволяє маркувати свердло ним замість марки сталі
- k12 / h9: поля допусків: діаметр свердлувальної частини за k12, діаметр затискної частини за h9
Режими за стандартом
| Швидкість різання Vc | 14 м/хв |
| Частота обертання n | 890-890 об/хв |
| Подача s | 0,1 мм/об |
| Глибина свердління | 12,7 мм |
| Оброблюваний зразок | сталь 45 за ГОСТ 1050-88, твердість 187-207 HB |
| МОР | 5 %-ний розчин емульсолу у воді, витрата від 5 дм3/хв |
Це режими стійкісних випробувань за розділом 4 стандарту, а не рекомендація для будь-якого матеріалу. Частота обертання перерахована під діаметр 5 мм за формулою n = 1000·Vc / (π·d). По нержавіючій сталі та жароміцних сплавах швидкість знижують удвічі, по чавуну залишають, по алюмінію піднімають у 3-4 рази.
Ресурс за стандартом
- Середнє напрацювання до відмови: не менше 100 центрових отворів
- 95 %-ве безвідмовне напрацювання: не менше 30 отворів
- Умови: сталь 45, режими з таблиці вище, свердло з Р6М5 виконання 2
- Виконання 1: поправочний коефіцієнт на стійкість 1,3 — близько 130 отворів