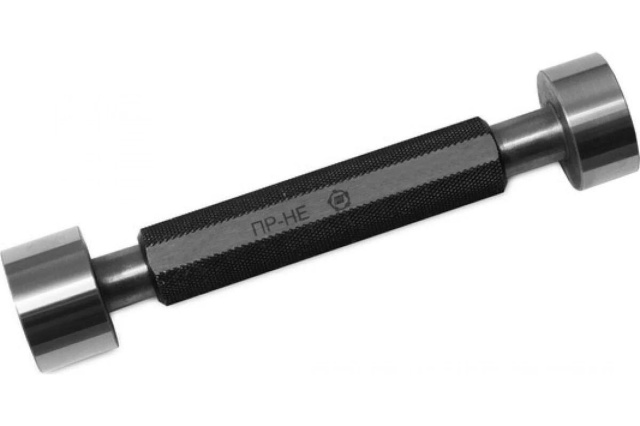
Калібр-пробка гладка 3+0.02+0.045 ПР/НЕ 8133-0620 ГОСТ 14807-69 ЗІЗ, Харьков
Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Пробка гладка ф 3 мм з прохідною та непрохідною сторонами. Застосовується в серійному виробництві, де важлива швидкість приймання і повторюваність результату в різних контролерів.
Як перевіряють деталь
Пробку вводять в отвір без зусилля, від руки: ПР має проходити під власною вагою або з легким натиском, НЕ — заходити не більш ніж на довжину забірної фаски. Перекіс і натиск спотворюють результат і псують калібр.
Призначення та сфера застосування
Калібр не показує дійсний розмір отвору — він відповідає на питання «придатно чи ні». Саме тому контроль пробкою швидший за будь-яке вимірювання: не потрібні ні налаштування приладу, ні перерахунок відхилень, ні запис результату.
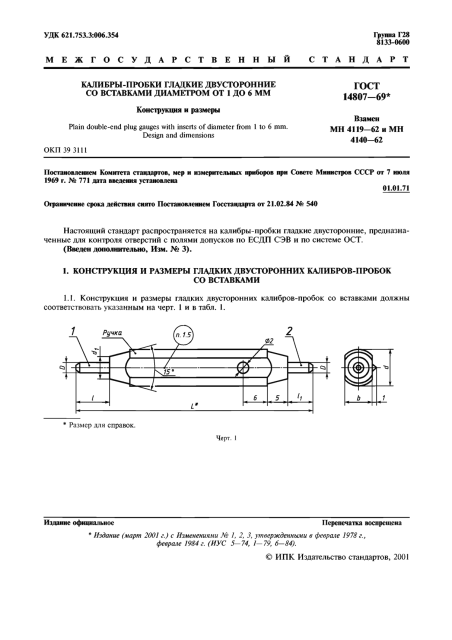
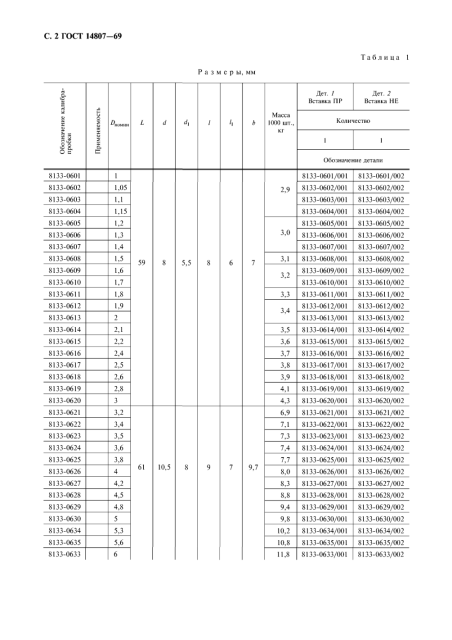
Позначення і типорозмір звірені з таблицями ГОСТ 14807-69 (Калібри-пробки гладкі двосторонні зі вставками діаметром від 1 до 6 мм). Текст стандарту: ГОСТ 14807-69.
Що означає позначення
8133-0620 — позначення калібра-пробки цього типорозміру за ГОСТ 14807-69. У замовленні до нього додають поле допуску контрольованого отвору. ПР — прохідна сторона; НЕ — непрохідна сторона.
Повірка та калібрування
Виконуємо метрологічну повірку і калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва про повірку, калібрування — з видачею сертифіката калібрування акредитованої лабораторії. Термін — до 30 днів з дня передавання інструмента. Орієнтовна вартість за позицією прайса «калібр-пробка, кільце» — 1 077,75 грн за сторону, тобто 2 155,50 грн за комплект ПР і НЕ. Остаточна ціна залежить від типу і стану калібра; уточнюйте при оформленні.
Знос, повірка і зберігання
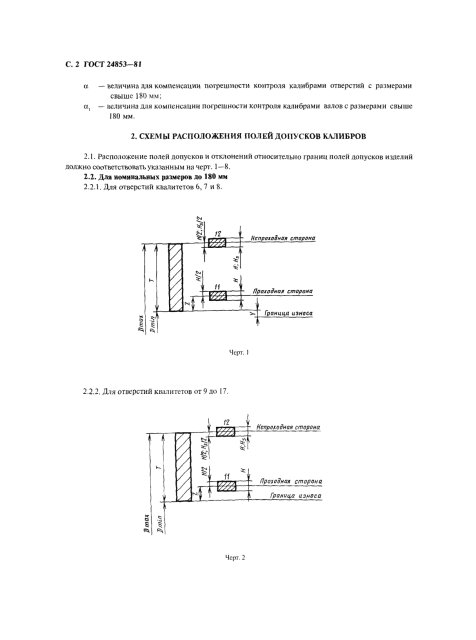
Прохідна сторона зношується швидше за непрохідну: вона контактує зі стінкою отвору на всій довжині. Допуск на знос ПР заданий ГОСТ 24853-81 і за величиною порівнянний із допуском на виготовлення калібра, тому робочі пробки періодично повіряють, а не експлуатують «до заїдання». Зберігають калібр у футлярі, злегка змащеним, окремо від різального інструмента — забоїна на циліндрі означає списання. Конструктивно це вставка ПР (деталь 1) и вставка НЕ (деталь 2) в общей ручке; ручка виконується з фенопласту марки 03-010-02 за ГОСТ 5689-79, зношену вставку міняють, не викидаючи ручку. Норми допусків і зносу — ГОСТ 24853-81.
Часті питання
Як зберігати калібр між змінами?
У футлярі або на підставці, окремо від різального інструмента, злегка змащеним. Забоїна, корозія або падіння — привід відправити калібр на повірку до наступного застосування.
Чи показує калібр дійсний розмір отвору?
Ні. Калібр відповідає лише «придатно чи брак» за межами поля допуску. Для отримання числового розміру потрібен нутромір або вимірювальна головка.
Чи впливає температура деталі на результат?
Так. Контроль ведуть за нормальної температури: гаряча після обробки деталь дає завищений розмір, і придатний отвір можна помилково забракувати.
Переваги
- Обидві межі поля допуску в одному інструменті
- Приймання деталі за секунди, без приладів і розрахунків
- Результат не залежить від кваліфікації контролера
- Загартовані робочі поверхні — ресурс на серійну роботу
Супутні та сусідні позиції
- Сусідній типорозмір: Калібр пробка гладка 3 -0.008 -0.018 ПР/НЕ
- Сусідній типорозмір: Калибр пробка гладкая 2.5 Н11 ПР 8133-0717 ГОСТ 14808-69
- Сусідній типорозмір: Калібр пробка гладка 3 Н ПР/НЕ
- Розділ каталогу: Пробка гладка
- Усі калібри-пробки: Калібри пробки вимірювальні
Як підібрати: потрібні номінальний діаметр отвору і поле допуску за кресленням — за ними однозначно визначається калібр. Для приймання беруть комплект ПР і НЕ, для технологічного контролю в процесі обробки достатньо прохідної сторони.