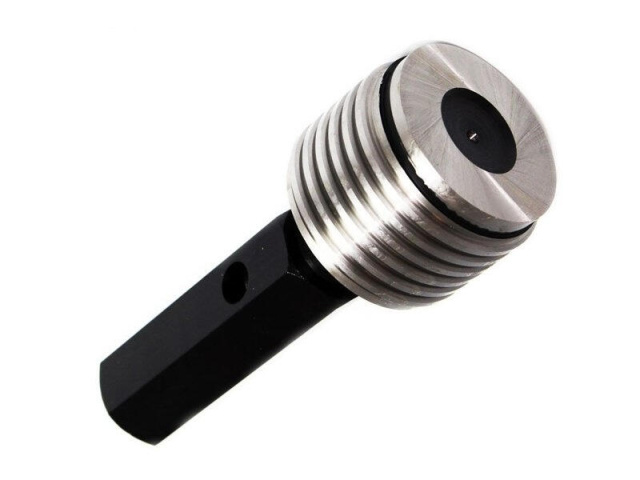
Калібр-пробка різьбова М18х2 6g К-І НЕ ЗІЗ, Харьков
Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Контрольний калібр-пробка КІ-НЕ для різьблення М18х2: контролює знос непрохідного калібра-кільця НЕ. Деталь цією пробкою не перевіряють, вона призначена для самих калібрів.
Призначення та сфера застосування
Робочі калібри-кільця зношуються в роботі, а перевірити кільце звичайною пробкою не можна: контрольні калібри мають свої допуски та розміри. Тому в метрологічній службі й інструментальній коморі тримають контрольні пробки під кожен типорозмір робочих кілець.
Як перевіряють калібр-кільце
Контрольну пробку пробують угвинтити рукою в непрохідне калібр-кільце НЕ з різьбленням М18х2. За ГОСТ 24939-81 такий калібр, як правило, не повинен угвинчуватися в кільце, що контролюється: поки пробка не йде, знос кільця в допуску. Якщо пробка угвинчується, кільце зношене понад межу, його виводять з обігу й замінюють. Працюють без ключа й важеля, зусилля не прикладають.
Стандарти на тип: ГОСТ 17756-72, ГОСТ 24997-2004 і ГОСТ 2016-86.
Розрахункові розміри різьблення М18х2
- Середній діаметр d₂: 16,701 мм
- Внутрішній діаметр d₁ (гайка): 15,835 мм
- Діаметр під мітчик: 16 мм
- Висота профілю H1 (гайка): 1,083 мм
Значення пораховано за формулами ГОСТ 24705-2004 для профілю 60° і округлено; допуски на них задає поле 6g. Діаметр під мітчик дорівнює номіналу мінус крок: для М18х2 це 16 мм.
Що означає позначення
М18х2 — метричне різьблення: діаметр 18 мм, крок 2 мм. Для діаметра 18 мм стандартний крупний крок — 2,5 мм, тому 2 мм — дрібний крок, і його вказують у позначенні завжди. 6g — поле допуску контрольованого різьблення болта (зовнішнього різьблення): воно стосується різьблення деталі, а не самого калібра; калібр виготовлено за нормами ГОСТ 24997-2004 саме під це поле. К-І — контрольний калібр для контролю зносу прохідного калібра-кільця ПР; види й позначення контрольних калібрів визначає ГОСТ 24939-81.
Знос, повірка та зберігання
Різьбовий калібр — витратний засіб вимірювання: прохідна сторона зношується за середнім діаметром, і коли знос виходить за межу, калібр перестає бракувати непридатні різьблення. Тому запроваджують графік повірки, а робочі кільця перевіряють контрольними пробками К-І. Зберігають у футлярі, з легким мастилом, без контакту зі стружкою; впускати калібр не можна навіть один раз.
Повірка та калібрування
Виконуємо метрологічну повірку та калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва, калібрування — з видачею сертифіката. Умови та вартість — на сторінці «Інструмент з повіркою».
Часті запитання
Як часто перевіряти кільця контрольними пробками?
Періодичність визначає графік метрологічної служби та інтенсивність роботи кілець; знос швидший у калібрів на серійних операціях.
Чим контрольна пробка відрізняється від робочої?
Робочою пробкою перевіряють деталі, а контрольною — знос робочого калібра-кільця. Деталь нею не приймають: допуски та розміри в контрольного калібра інші.
Як дізнатися, що робоче кільце зношене?
Кільце перевіряють контрольною пробкою того самого типорозміру: вона, як правило, не повинна угвинчуватися в кільце. Угвинтилася — знос вийшов за допуск, кільце виводять з обігу.
Чи потрібна контрольна пробка під кожне кільце?
Потрібна під кожен типорозмір і поле допуску робочого кільця: пробку добирають за різьбленням М18х2, кроком і полем допуску кільця, що перевіряється.
Чи можна перевіряти деталь контрольною пробкою?
Ні. Це контрольний калібр для калібрів, а не вимірювальний інструмент для виробів. Деталь приймають робочими пробками ПР/НЕ.
Переваги
- Об’єктивна оцінка зносу робочих кілець ПР
- Захист від хибних приймань різьблення зношеним калібром
- Добір під конкретне кільце за різьбленням і полем допуску
- Основа для графіка метрологічного контролю