Калібр-кільце різьбове М52х1 кл. 2 НЕ 8211-1164 ГОСТ 17764-72 ЗІЗ, Харьков
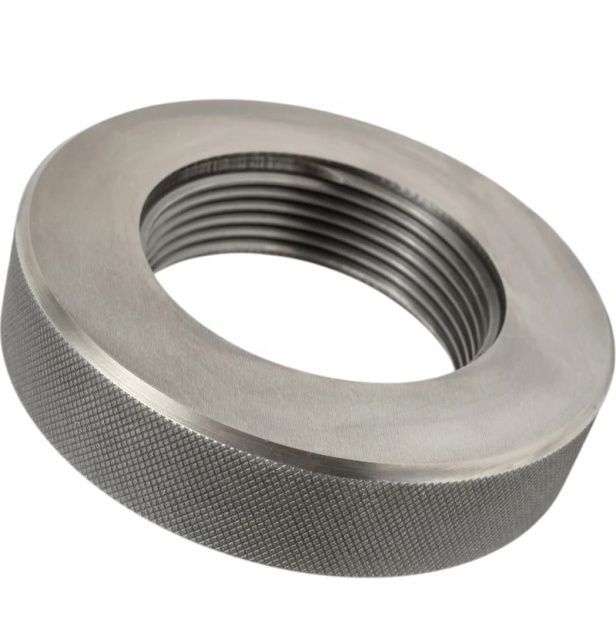

Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Непрохідний різьбовий калібр-кільце М52х1: межа браку зовнішнього різьблення за середнім діаметром. На придатний болт воно нагвинчується не більш ніж на два оберти. Позначення за ГОСТ 17764-72 — 8211-1164; клас точності 2.
Призначення та сфера застосування
Кільце — головний інструмент приймання різьблення болтів, шпильок і різьбових кінців валів на дільниці та у ВТК. Контролер не вимірює діаметри окремо: він перевіряє, чи вкладається різьблення в поле допуску, і приймає або бракує деталь без приладів.
Як перевіряють деталь
Непрохідне кільце пробують нагвинтити з обох кінців різьблення: воно не повинно йти далі двох обертів. Якщо кільце нагвинчується глибше, середній діаметр різьблення менший за допустимий і деталь бракують. НЕ застосовують лише разом із прохідним кільцем ПР.
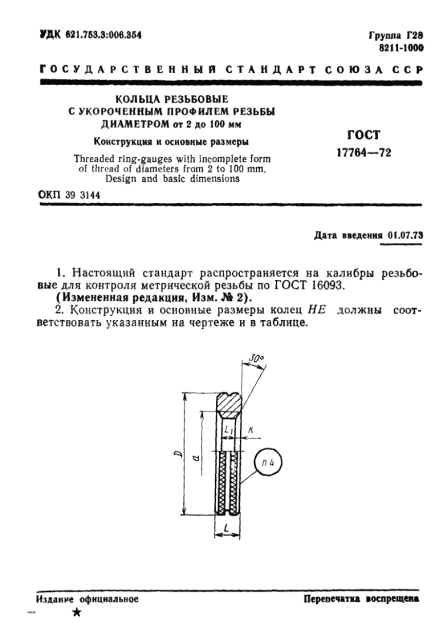
Кільця ПР виконують із повним профілем різьблення за ГОСТ 17763-72, кільця НЕ — з укороченим профілем за ГОСТ 17764-72. Допуски калібрів — ГОСТ 24997-2004, технічні умови — ГОСТ 2016-86.
Розрахункові розміри різьблення М52х1
- Середній діаметр d₂: 51,35 мм
- Внутрішній діаметр болта d₃: 50,773 мм
- Глибина профілю болта h₃: 0,613 мм
- Висота вихідного трикутника H: 0,866 мм
Значення пораховано за ГОСТ 24705-2004 для профілю 60° і округлено; допуски на них задає поле допуску за ГОСТ 16093-2004.
Що означає позначення
М52х1 — метричне різьблення: зовнішній діаметр 52 мм, крок 1 мм. Крупний крок для цього діаметра — 5 мм, тому 1 мм — дрібний крок, його вказують завжди. 8211-1164 — позначення кільця НЕ за ГОСТ 17764-72; у замовленнях і специфікаціях його пишуть повністю: «Кольцо 8211-1164 ГОСТ 17764-72». Останні чотири цифри позначення маркують на кільці (для розмірів понад 14 мм). Клас точності 2 — позначення за старою системою; звіряйте його з кресленням або паспортом калібра.
Знос, повірка та зберігання
Кільце — витратний засіб вимірювання: кожне згвинчування знімає мікрони з витків. Тому на виробництві ведуть графік повірки, а знос кілець ПР і НЕ контролюють пробками К-І та КИ-НЕ (ГОСТ 24939-81). Впускати кільце не можна, а нагвинчувати із зусиллям — тим паче.
Повірка та калібрування
Виконуємо метрологічну повірку та калібрування калібрів з видачею свідоцтва або сертифіката. Умови та вартість — на сторінці «Інструмент з повіркою».
Часті запитання
На скільки обертів може нагвинтитися непрохідне кільце?
Не більш ніж на два оберти з будь-якого кінця різьблення. Більше — середній діаметр болта вийшов за нижню межу, деталь бракують.
Чи можна перевірити болт гайкою замість кільця?
Лише грубо. Гайка має свої відхилення й не показує межу допуску. Кільце зроблено за ГОСТ 24997-2004 і дає однозначну відповідь.
Чи підійде кільце цього поля для різьблення з іншим полем допуску?
Ні: розміри кільця розраховано під конкретне поле. Для 6g і 8g, 6h і 6e потрібні різні кільця.
Для лівого чи правого різьблення це кільце?
Для правого різьблення М52х1. Для лівого потрібне окреме ліве кільце.
Як перевірити, що кільце не зношене?
Контрольною пробкою К-І (для ПР) або КИ-НЕ (для НЕ) того самого типорозміру: вона, як правило, не повинна угвинчуватися в кільце.
Переваги
- Приймання різьблення за секунди, без приладів
- Одна відповідь у будь-якого контролера
- Загартовані витки — ресурс на серійну роботу
- Межа браку задана стандартом, а не на око
Що уточнити перед замовленням
- поле допуску різьблення деталі (6g, 6h, 8g)
- чи потрібна пара ПР і НЕ або одна сторона
- довжина угвинчування деталі: кільце ПР має пройти її повністю
Супутні та сусідні позиції
- Розділ каталогу: Калібри кільця різьбові
- Пробки для внутрішнього різьблення: Калібри пробки вимірювальні
- Повірка: Інструмент з повіркою