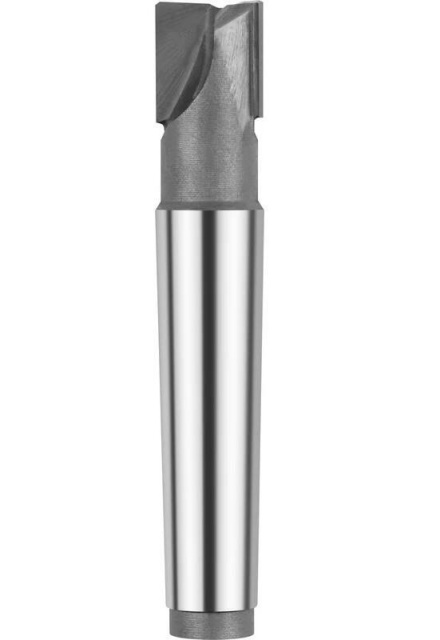
Фреза шпонкова з напаяними твердосплавними пластинами к/хв 24 мм ВК8 КМ3, Харьков
Бренд: Китай

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Фреза шпоночная ⌀24 мм ВК8 КМ3 — кінцева фреза з напаяними твердосплавними пластинами для шпонкових пазів шириною 24 мм. Типорозмір поза таблицями ГОСТ 6396-78: посадочні та приєднувальні розміри уточнюйте у менеджера.
Оброблювані матеріали:
- KЧавун сірий та високоміцний
- NКольорові метали та сплави, алюміній
Сумісність і підбір
Паз шириною 24 мм у суцільному матеріалі за один прохід по ширині. Ширину паза задає діаметр фрези, глибину — виліт інструмента та жорсткість кріплення хвостовика.
- Ширина отримуваного паза: 24 мм, поле допуску N9 за ГОСТ 23360-78
- Приєднувальний хвостовик: конус Морзе 3, найбільший діаметр конуса 23,825 мм
- Посадочне гніздо: шпиндель з конусом Морзе 3 або перехідна втулка з цього конуса на конус верстата
Призначення та сфера застосування
Фреза ріже закритий шпонковий паз під призматичну шпонку: врізання йде в осьовому напрямку на повну глибину, далі інструмент ведуть поздовжньою подачею вздовж осі вала. Торцеві кромки працюють під час врізання, периферійні — на поздовжньому проході, тому обидві пластини навантажені й обидві визначають ресурс до переточування.
Сталевий корпус 40Х приймає згин, твердий сплав стоїть лише на кромці — це компроміс, який тримає ціну інструмента нижчою за суцільнотвердосплавний і дозволяє перепаювати корпус після викришування пластини. Шар припою нормовано: 0,15 мм для латуні Л63 і Л68, розрив шару не більший за 10 % довжини шва.
Чому в позиції немає позначення за стандартом
Діаметру 24 мм у ГОСТ 6396-78 відповідають два типорозміри з різними конусами Морзе, а конус у найменуванні не вказано. Позначення не проставлено, щоб не видати один типорозмір за інший — уточнюйте конус у менеджера.
Марка твердого сплаву ВК8
ВК8 — вольфрамокобальтовый сплав, 8 % кобальта за ГОСТ 3882-74. Рекомендоване застосування: чавун, кольорові метали, неметали.
Орієнтовні режими фрезерування
| Оброблюваний матеріал | Vc, м/хв | n, об/хв | Sверт, мм/об | Sпоздовж, мм/об |
|---|---|---|---|---|
| Сірий чавун, 197…217 HB | 45 | 597 | 0,03 | 0,06 |
Швидкості різання й подачі — з таблиці 3 ГОСТ 6396-78 (режими приймальних випробувань). Частоту обертання перераховано під діаметр 24 мм за формулою n = 1000·Vc / (π·D) = 1000·Vc / (3,1416·24). Врізання ведуть вертикальною подачею на повну глибину паза, далі йдуть поздовжньою. На верстатах із маятниковою подачею глибину на кожен хід приймають 0,2 мм, а поздовжню подачу збільшують у 10 разів. МОР по сталі — 5 % емульсол, витрата від 5 л/хв.
Часті запитання
Чому паяна фреза, а не суцільна твердосплавна?
На діаметрах від 10 мм суцільний твердий сплав дорогий і крихкий на довгому вильоті. Сталевий корпус 40Х тримає згин, а твердий сплав стоїть там, де ріже. Суцільні твердосплавні шпонкові фрези стандартизовано лише до 12 мм — ГОСТ 16463-80.
Якої ширини вийде паз?
Номінально 24 мм. Діаметр фрези виконано за f8 — із мінусовим відхиленням, щоб паз уклався в поле N9 за ГОСТ 23360-78. Під поле P9 потрібна фреза з діаметром за e8, це окреме виконання.
Чи можна переточувати?
Так, по задній поверхні торцевих зубів. Діаметр при цьому не чіпають: знімання з периферії виводить паз за поле допуску. Стрічка на задній поверхні допускається до 0,05 мм — за нею й видно, що кромка потребує заточування.
Чим ця фреза відрізняється від кінцевої того самого діаметра?
Два зуби замість трьох-чотирьох і торцеві кромки, що доходять до осі, — фреза врізається у суцільний матеріал по осі. Кінцева фреза з центральним зубом врізатися так не може, їй потрібне похиле або попередньо засвердлене врізання.
Переваги
- Радіальне биття кромок 0,02 мм — ширина паза тримається в полі N9 без правки верстата.