Фреза шпонкова з напаяними твердосплавними пластинами к/хв 12 мм КМ1 L 86/16 мм 2235-0191 ГОСТ 6396-78, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
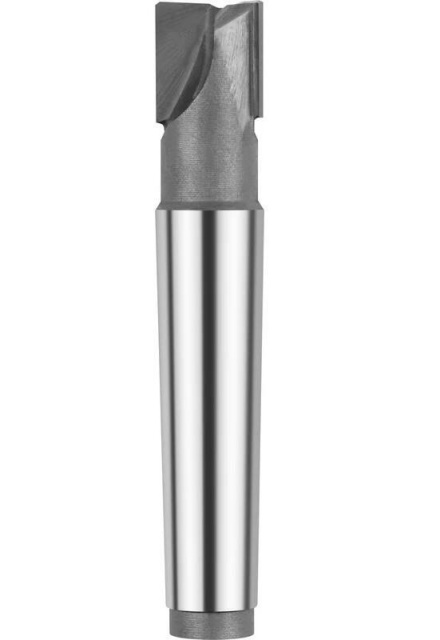
Фреза шпоночная ⌀12 мм КМ1 — двозуба кінцева фреза з напаяними твердосплавними пластинами за ГОСТ 6396-78 для шпонкових пазів шириною 12 мм з полем допуску N9 за ГОСТ 23360-78. Хвостовик конус Морзе 1, загальна довжина 86 мм, довжина різальної частини 16 мм.
Оброблювані матеріали:
Сумісність і підбір
Паз шириною 12 мм у суцільному матеріалі за один прохід по ширині. Ширину паза задає діаметр фрези, глибину — виліт інструмента та жорсткість кріплення хвостовика.
- Ширина отримуваного паза: 12 мм, поле допуску N9 за ГОСТ 23360-78
- Повна глибина паза при випробуваннях: не менше 5 мм (ГОСТ 6396-78, табл. 4)
- Приєднувальний хвостовик: конус Морзе 1, найбільший діаметр конуса 12,065 мм
- Посадочне гніздо: шпиндель з конусом Морзе 1 або перехідна втулка з цього конуса на конус верстата
- Твердосплавні пластини: 21170 і 21190 за ГОСТ 25400-90, ширина 3,5 і 6,7 мм
- Взаємозамінність: приєднувальні розміри задано ГОСТ 6396-78 — фреза стає в оснастку будь-якого виробника, що працює за цим стандартом
Призначення та сфера застосування
Фреза ріже закритий шпонковий паз під призматичну шпонку: врізання йде в осьовому напрямку на повну глибину, далі інструмент ведуть поздовжньою подачею вздовж осі вала. Торцеві кромки працюють під час врізання, периферійні — на поздовжньому проході, тому обидві пластини навантажені й обидві визначають ресурс до переточування.
Напаяний твердий сплав тримає швидкість різання у 2—3 рази вищу за швидкорізальну сталь на тому самому пазу і не втрачає твердість на розігрітій кромці. Зворотний бік — чутливість до вібрації: паяне з’єднання руйнується від ударного навантаження раніше, ніж зношується сама пластина. Виліт тримайте мінімальним, зазор в оснастці вибирайте до нуля.
Що означає позначення 2235-0191
- 2235: 2235 — група за класифікатором: фрези шпонкові, оснащені твердосплавними пластинами, з конічним хвостовиком
- 0191: 0191 — номер типорозміру в таблиці стандарту: d 12 мм, L 86 мм, конус Морзе 1, праворізальна
- N9: N9 — поле допуску шпонкового паза, під який виготовлено фрезу. У замовленні воно ставиться в позначення: Фреза 2235-0191 N9 ГОСТ 6396-78
Ліворізальне виконання того самого типорозміру — 2235-0192, іде під замовлення.
Орієнтовні режими фрезерування
| Оброблюваний матеріал | Vc, м/хв | n, об/хв | Sверт, мм/об | Sпоздовж, мм/об |
|---|---|---|---|---|
| Сталь 45, пластини Т5К10 | 40 | 1061 | 0,01 | 0,03 |
| Сірий чавун, пластини ВК8 | 45 | 1194 | 0,03 | 0,06 |
Швидкості різання й подачі — з таблиці 3 ГОСТ 6396-78 (режими приймальних випробувань). Частоту обертання перераховано під діаметр 12 мм за формулою n = 1000·Vc / (π·D) = 1000·Vc / (3,1416·12). Врізання ведуть вертикальною подачею на повну глибину паза, далі йдуть поздовжньою. На верстатах із маятниковою подачею глибину на кожен хід приймають 0,2 мм, а поздовжню подачу збільшують у 10 разів. МОР по сталі — 5 % емульсол, витрата від 5 л/хв.
Часті запитання
Коли фрезу час міняти?
Критерій відмови за стандартом — не знос кромки на око, а вихід паза за граничні відхилення ГОСТ 23360-78 та шорсткість бічних стінок гірша за Rz 20 мкм. Міряйте паз, а не фрезу.
Скільки фреза відпрацює?
Середній період стійкості за стандартом — 35 хв по сталі та 45 хв по чавуну на режимах із таблиці 3; 95-відсотковий — 14 і 18 хв. Це нижня межа приймання, а не обіцянка ресурсу на вашій деталі.
Чи стане фреза в мій верстат?
Хвостовик — конус Морзе 1, найбільший діаметр конуса 12,065 мм. У шпиндель із тим самим конусом фреза сідає напряму, у більший — через перехідну втулку, у менший не стає. Ступінь точності конуса AT8 за ГОСТ 2848-75.