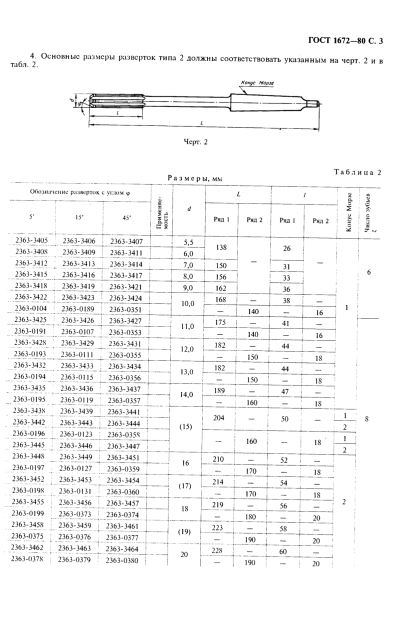
Розгортка машинна к/х 18 мм H9 Lраб 55 мм з гвинтовим зубом Р6М5 ГОСТ 1672-80 ВІЗ, Харьков


Бренд: ВИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Верстатна розгортка ф 18 мм з конічним (конус Морзе) хвостовиком з полем допуску H9 для серійного чистового розгортання: після свердла і зенкера виводить отвір у допуск та знімає шорсткість до Ra 1,25 і краще.
Призначення та сфера застосування
Завдання розгортки — не «просвердлити», а довести: прибрати огранку після свердла, вивести діаметр у допуск і отримати шорсткість під щільну або рухому посадку. Багато різальних кромок і малий знім дають стабільний розмір по всій довжині отвору.
Тексти стандартів: ГОСТ 1523-81, ГОСТ 13779-77.
Що означає позначення
Поле допуску H9: розгортка виконана під отвір 9-го квалітету — фактичний розмір різальної частини зміщений усередину поля допуску отвору з урахуванням розбивки. к/х — конічний хвостовик.
Припуск і підготовка отвору
Припуск під чистове розгортання для діаметра 18 мм — орієнтовно 0,15–0,25 мм на діаметр (за довідниками технолога). Діаметр підготовчого свердла: d = D − припуск ≈ 17,75–17,85 мм. Якщо припуск більший, його ділять на чорнове і чистове розгортання, залишаючи під чистовий прохід 0,1 мм.
Часті питання
Чому отвір виходить більшим за номінал?
Типові причини — биття патрона, неспіввісність шпинделя і кондуктора, завищені оберти та налипання стружки. Перевірте установку в цанзі або хиткому самовстановному патроні і зменшіть швидкість.
Яке змащення потрібне при розгортанні?
По сталі — олива або емульсія обов'язково, по чавуну зазвичай працюють насухо, по алюмінію — гас або емульсія. Змащення знижує налипання і напряму впливає на чистоту стінки.
На яких обертах розгортати?
Швидкість різання при розгортанні беруть у 2–3 рази нижчу за свердлильну: для швидкорізу по сталі це одиниці–перші десятки метрів за хвилину. Малі оберти і рівномірна подача дають чисту стінку і стійку кромку.
Переваги
- Чистота стінки до Ra 1,25 і краще при правильному припуску
- Багато різальних кромок — навантаження на зуб мінімальне
- Переточування відновлює інструмент багаторазово
- Гвинтовий зуб ріже плавно, без виривів на виході
Супутні та сусідні позиції
- Сусідній типорозмір: Розгортка машинна к/х ф 18 A3 195/100
- Сусідній типорозмір: Розгортка машинна к/х ф 18 H7
- Сусідній типорозмір: Розгортка машинна к/х ф 18 H8
- Розділ каталогу: Розгортки машинні з конічним хвостовиком
- Усі розгортки: Розгортки — весь асортимент