Фреза черв’ячна для шліцевих валів 8х32х38 мм 3°35’ 3693 Р6М5К5 80х63х27 мм тип.1 (2520-0745) ГОСТ 8027-86, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
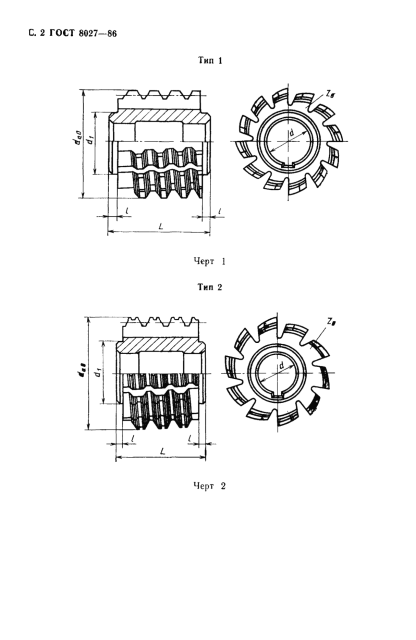
Фреза черв'ячна для шліцьових валів 8х32х38 мм (z х d х D) із прямобічним профілем — нарізання шліців на валах методом обкатки на шліцефрезерному або зубофрезерному верстаті. Типорозмір за ГОСТ 8027-86; середня серія шліцьового з'єднання; тип 1 (центрування за зовнішнім діаметром); габарити 80х63х27 мм; сталь Р6М5К5; шифр 2520-0745.
Призначення та принцип роботи
Шліцьове з'єднання з прямобічним профілем передає крутний момент по бічних гранях шліців і допускає осьове переміщення деталі на валу. Черв'ячною фрезою шліци вала отримують з високою точністю та продуктивністю — для серійного виробництва валів це основний спосіб. ГОСТ 8027-86 встановлює розміри й технічні вимоги для чистових і чорнових фрез під з'єднання за ГОСТ 1139-80.
Фрези виготовляють правозаходними з лівим напрямком гвинтових стружкових канавок (п. 1.2 ГОСТ 8027-86), класів точності А, В і С. Тип 1 призначений для валів із центруванням за зовнішнім діаметром. Передній кут фрези 0°, задній кут 8–12°. Кут підйому витка й хід стружкової канавки наносять на торець разом із номером фрези.
Кут підйому витка — 3°35': фрезерну головку верстата повертають на цей кут, щоб лінія зуба фрези збіглася з лінією западини вала.
Розміри й технічні вимоги — ГОСТ 8027-86; профіль шліцьового з'єднання — ГОСТ 1139-80.
Позначення за ГОСТ 8027-86
- Тип 1 (за зовнішнім діаметром): 2520-0745
Приклад позначення за стандартом: «2520-0745 d10—В ГОСТ 8027-86» — фреза типу 1, поле допуску товщини зуба вала d10, клас точності В; для класу С: «2520-0745 С ГОСТ 8027-86».
Точність і технічні вимоги
- Поле допуску розмірів dа0, d1, L (п. 2.9): h16
- Шорсткість посадкового отвору Ra: 0,32 мкм (А); 0,63 мкм (В); 0,63 або 1,25 мкм (С)
- Радіальне биття по буртиках під час нарізання пробного кільця: 0,03 мм
- Шліфована частина зуба за зовнішнім діаметром: не менше 1/3 довжини зуба
- Шпонковий паз: за ГОСТ 9472-90
Точність чистових фрез перевіряють за пробним кільцем: ним нарізають шліци й вимірюють товщину зуба, внутрішній діаметр і профіль. Неповні витки притуплюють так, щоб товщина верхньої частини зуба по всій довжині була не менша за половину товщини цілих зубів. На торці фрези наносять товарний знак виробника, останні чотири цифри позначення, поле допуску товщини зуба вала, клас точності, кут підйому витка, хід гвинтової канавки та марку сталі.
Режими різання та стійкість
Режими взято з умов випробувань за ГОСТ 8027-86 (табл. 7): заготовки зі сталі 45 твердістю 187–207 НВ на шліцефрезерних або зубофрезерних верстатах, МОР — 5 %-ва емульсія або індустріальна олива 20А, витрата не менше 5 л/хв. Для сталей із ванадієм від 3 % і кобальтом від 5 % швидкість різання за стандартом на 26–30 % вища.
- Чистова обробка, висота шліців вала 2,0…3,5 мм: подача 1,2…1,6 мм/об, швидкість 35 м/хв
- Чистова обробка, висота шліців вала 3,5…6,0 мм: подача 1,0…1,4 мм/об, швидкість 30 м/хв
- Чорнова обробка, висота шліців вала 2,0…3,5 мм: подача 2,4…2,9 мм/об, швидкість 40 м/хв
- Чорнова обробка, висота шліців вала 3,5…6,0 мм: подача 2,2…2,6 мм/об, швидкість 35 м/хв
Для фрези діаметром 80 мм швидкості 35 м/хв відповідає приблизно 140 об/хв; для інших швидкостей перерахуйте за формулою n = 1000·v / (π·dа0).
Приймальні періоди стійкості (ГОСТ 8027-86, табл. 8, для валів із висотою шліца 2,5–4,5 мм): чистова обробка — середній не менше 345 хв, встановлений не менше 173 хв; чорнова — 690 і 345 хв. Критерій затуплення — знос по задній поверхні зубів: допустимо 0,4 мм для чистових і 0,8 мм для чорнових фрез.
Часті запитання
Як дібрати фрезу під шліцьовий вал?