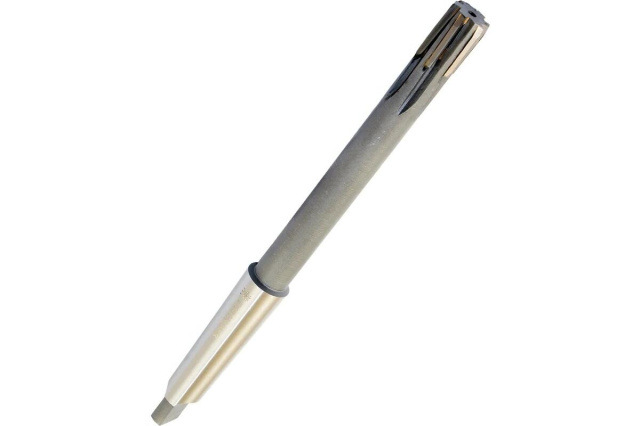
Розгортка машинна к/х 10 мм Н8 z4 с монолитной т/с р.ч.ВК8 L 135/20 мм ВІЗ, Харьков
Бренд: ВИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Машинна розгортка ф 10 мм з полем допуску H8. Робочий інструмент дільниці механообробки: розгортання під посадки підшипників, штифтів, пальців і каліброваних валиків.
Призначення та сфера застосування
Розгортання — фінішна операція: інструмент знімає припуск у соті–десяті частки міліметра і формує точну геометрію отвору. Свердло такого результату не дає — після нього залишаються огранка і розбивка, які розгортка прибирає за рахунок великої кількості кромок і малої подачі на зуб.
Тексти стандартів: ГОСТ 1523-81, ГОСТ 13779-77.
Що означає позначення
Поле допуску H8: розгортка виконана під отвір 8-го квалітету — фактичний розмір різальної частини зміщений усередину поля допуску отвору з урахуванням розбивки. Твердий сплав ВК8 — зносостійкість по чавуну та кольорових металах у рази вища за швидкоріз. к/х — конічний хвостовик.
Припуск і підготовка отвору
Припуск під чистове розгортання для діаметра 10 мм — орієнтовно 0,15–0,25 мм на діаметр (за довідниками технолога). Діаметр підготовчого свердла: d = D − припуск ≈ 9,75–9,85 мм. Якщо припуск більший, його ділять на чорнове і чистове розгортання, залишаючи під чистовий прохід 0,1 мм.
Часті питання
Чим твердосплавна розгортка краща за швидкорізальну?
Стійкістю і швидкістю: твердий сплав тримає розмір у рази довше і допускає вищі швидкості різання, особливо по чавуну та абразивних матеріалах. Плата — чутливість до ударів і биття.
Скільки металу залишати під розгортання?
Соті–десяті частки міліметра на діаметр залежно від розміру; при більшому припуску розгортка не ріже, а тисне, втрачаючи і розмір, і чистоту. Орієнтири наведені в блоці про припуск.
Чому отвір виходить більшим за номінал?
Типові причини — биття патрона, неспіввісність шпинделя і кондуктора, завищені оберти та налипання стружки. Перевірте установку в цанзі або хиткому самовстановному патроні і зменшіть швидкість.
Переваги
- Переточування відновлює інструмент багаторазово
- Твердосплавна кромка — кратний ресурс на абразивних матеріалах
- Стабільний розмір отвору по всій партії деталей
- Чистота стінки до Ra 1,25 і краще при правильному припуску
Супутні та сусідні позиції
- Сусідній типорозмір: Развертка машинная к/х ф 12 №1 с нап. т/с пласт. Т5К10
- Сусідній типорозмір: Розгортка машинна к/х ф 13 А z=4 з нап. т/с пласт. Т5К10
- Сусідній типорозмір: Розгортка машинна к/х ф 20 №2 з нап. т/с пласт.ВК8
- Виконання з циліндричним хвостовиком: Розгортка машинна ц/х ф 10 монолітна т/с 100/50 H7 OTTIMO
- Розділ каталогу: Розгортки машинні з конічним хвостовиком
- Усі розгортки: Розгортки — весь асортимент
Другие товары компании