Калібр-пробка гладка 88 H12 ПР 8136-0016 ГОСТ 14815-69, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
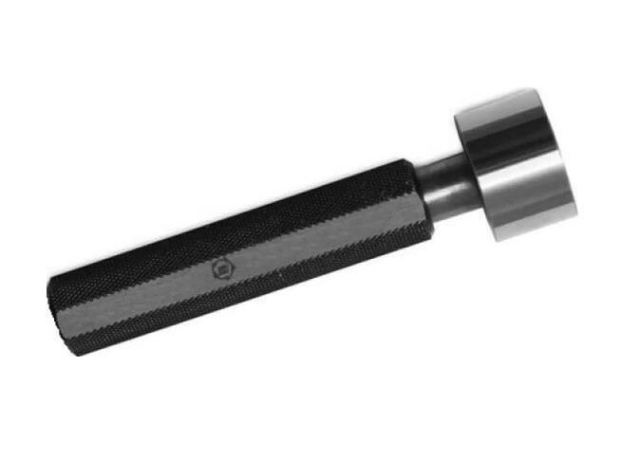
Калібр-пробка гладка прохідна ф 88 мм з полем допуску H12: робочий інструмент контролера й налагоджувальника, перевірка отвору без мікрометра і нутроміра.
Як перевіряють деталь
Правило просте: придатним вважається отвір, у який прохідна сторона входить, а непрохідна не входить. Якщо НЕ увійшла на повну довжину — деталь у брак; якщо ПР не входить — отвір малий і потребує доопрацювання.
Призначення та сфера застосування
Завдання калібра — відокремити придатні отвори від непридатних за обома межами поля допуску. Дійсний розмір при цьому не важливий: важливо, що деталь збереться зі спряженою парою без підбору.
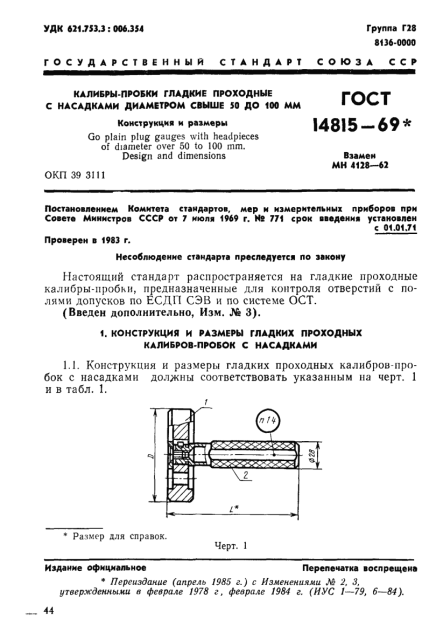
Позначення і типорозмір звірені з таблицями ГОСТ 14815-69 (Калібри-пробки гладкі прохідні з насадками діаметром понад 50 до 100 мм). Текст стандарту: ГОСТ 14815-69.
Що означає позначення
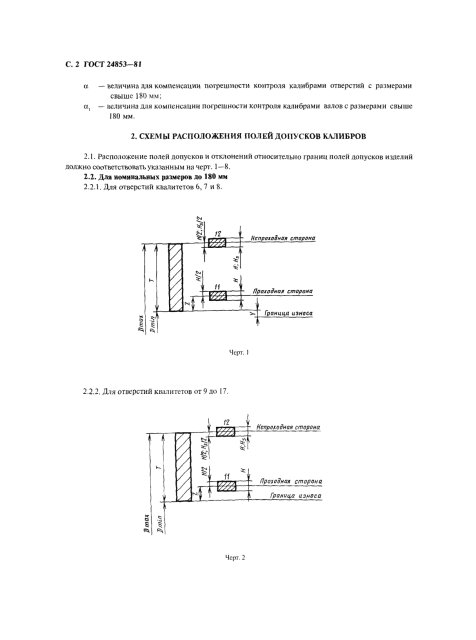
8136-0016 — позначення калібра-пробки цього типорозміру за ГОСТ 14815-69. У замовленні до нього додають поле допуску контрольованого отвору. Поле допуску H12 стосується контрольованого отвору: розміри самого калібра розраховані за ГОСТ 24853-81 так, щоб прохідна і непрохідна сторони збіглися з межами цього поля. Виконавчі розміри калібра для полів допусків ЄСДП визначаються за ГОСТ 21401-75, технічні вимоги і маркування — за ГОСТ 2015-84. ПР — прохідна сторона.
Повірка та калібрування
Виконуємо метрологічну повірку і калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва про повірку, калібрування — з видачею сертифіката калібрування акредитованої лабораторії. Термін — до 30 днів з дня передавання інструмента. Для калібрів діаметром понад 52 мм вартість повірки уточнюйте — вона залежить від типорозміру і визначається окремо. Остаточна ціна залежить від типу і стану калібра; уточнюйте при оформленні.
Знос, повірка і зберігання
Прохідна сторона зношується швидше за непрохідну: вона контактує зі стінкою отвору на всій довжині. Допуск на знос ПР заданий ГОСТ 24853-81 і за величиною порівнянний із допуском на виготовлення калібра, тому робочі пробки періодично повіряють, а не експлуатують «до заїдання». Зберігають калібр у футлярі, злегка змащеним, окремо від різального інструмента — забоїна на циліндрі означає списання. Конструктивно це насадка ПР (деталь 1) на ручке; ручка виконується з фенопласту марки 03-010-02 за ГОСТ 5689-79, зношену вставку міняють, не викидаючи ручку. Норми допусків і зносу — ГОСТ 24853-81.
Часті питання
Чи впливає температура деталі на результат?
Так. Контроль ведуть за нормальної температури: гаряча після обробки деталь дає завищений розмір, і придатний отвір можна помилково забракувати.
Як зберігати калібр між змінами?
У футлярі або на підставці, окремо від різального інструмента, злегка змащеним. Забоїна, корозія або падіння — привід відправити калібр на повірку до наступного застосування.
З яким зусиллям вводити пробку в отвір?
Без зусилля: прохідна сторона входить від руки або під власною вагою. Проштовхування з натиском розтягує результат і швидко зношує калібр.
Переваги
- Однозначна межа браку замість спірних десятих
- Контроль просто біля верстата, без зняття деталі на стіл ВТК
- Однаково працює по сталі, чавуну і кольорових сплавах
- Типорозмір за ГОСТ 14815-69 — взаємозамінність із парком інструмента
Супутні та сусідні позиції
- Сусідній типорозмір: Калібр пробка гладка 50 H12 ПР
- Сусідній типорозмір: Калібр пробка гладка 26 H12 ПР
- Сусідній типорозмір: Калібр пробка гладка 20 H12 ПР
- Розділ каталогу: Пробка гладка
- Усі калібри-пробки: Калібри пробки вимірювальні
Як підібрати: потрібні номінальний діаметр отвору і поле допуску за кресленням — за ними однозначно визначається калібр. Для приймання беруть комплект ПР і НЕ, для технологічного контролю в процесі обробки достатньо прохідної сторони.