Калібр-пробка гладка 9 H7 НЕ 8133-0920/002 ГОСТ 14810-69 ЗІЗ, Харьков

Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
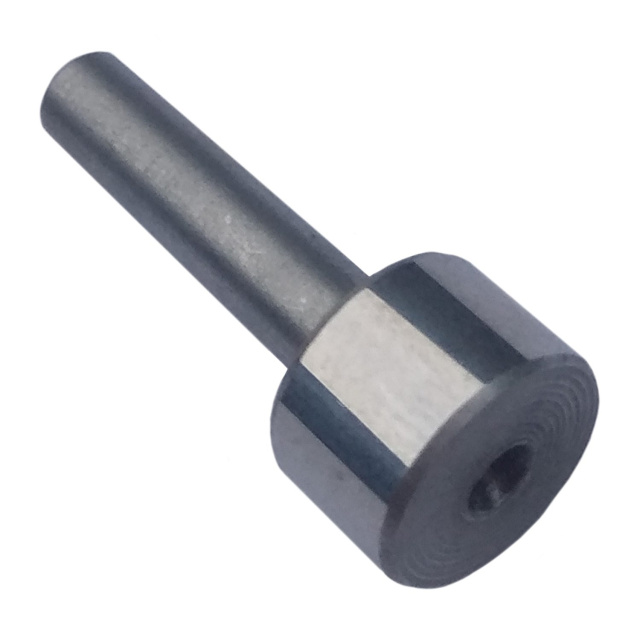
Калібр-пробка гладкий 9 Н7 НЕ 8133-0920/002
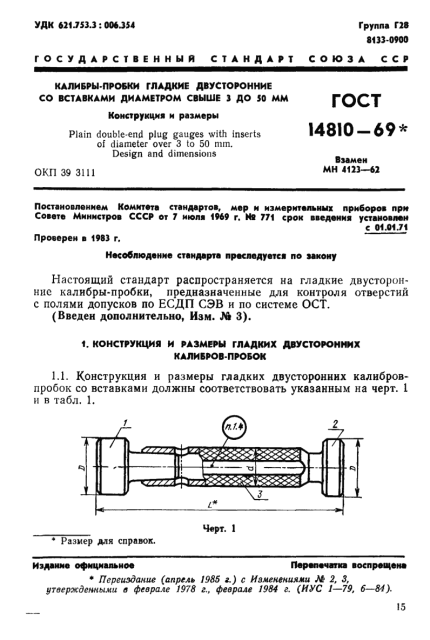
Калібр-пробка гладкий 9 Н7 НЕ 8133-0920/002 за ГОСТ 14810-69 — непрохідна вставка НЕ двостороннього калібру 8133-0920 для контролю отворів Ø9 мм з полем допуску Н7.
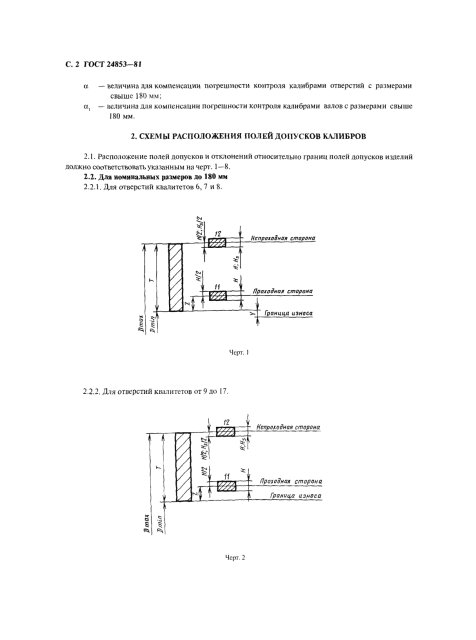
Розміри — ГОСТ 14810-69; допуски калібрів — ГОСТ 24853-81; технічні вимоги — ГОСТ 2015-84.
Як перевіряють деталь
Непрохідна сторона НЕ в отвір входити не повинна. Якщо НЕ заходить, діаметр отвору більший за 9,015 мм і деталь бракують. Для повного приймання НЕ використовують разом із прохідною вставкою ПР 8133-0920/001, яка має проходити вільно, під власною вагою.
Що означає позначення
- 9: номінальний діаметр отвору, мм
- Н7: поле допуску перевірюваного отвору, а не калібру
- НЕ: непрохідна сторона
- 8133-0920/002: вставка НЕ калібру 8133-0920
Знос, повірка та зберігання
Основний знос припадає на прохідну сторону ПР, у НЕ контролюють цілісність робочої поверхні та розмір. Періодичність повірки встановлює ваша метрологічна служба, калібрування виконуємо, умови уточнюйте в менеджера. Зберігати у змащенні та у футлярі.
Часті питання
Це весь калібр чи лише вставка?
Вставка НЕ 8133-0920/002. Прохідна сторона — вставка 8133-0920/001.
Який допуск має отвір 9 Н7?
+15 мкм: діаметр придатної деталі від 9,000 до 9,015 мм.
Як перевіряти отвір стороною НЕ?
НЕ не повинна входити в отвір без натискання. Допуск на виготовлення калібру 2,5 мкм.
Чи можна перевірити цим калібром вал?
Ні. Н7 — поле допуску отвору, вал перевіряють скобою або кільцем.
Що уточнити перед замовленням
Чи потрібна вставка в ручці чи окремо, чи потрібна пара зі вставкою ПР — уточніть у менеджера. Протокол калібрування до відвантаження — там само.