Фреза шпонкова монолітна твердосплавна 10 мм L 50/16 мм, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
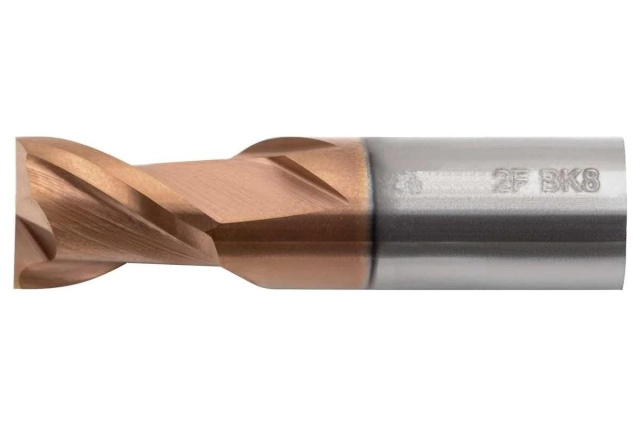
Фреза шпоночная твердосплавная ⌀10 мм — двозуба шпонкова фреза із суцільного твердого сплаву діаметром 10 мм під паз шириною 10 мм. Загальна довжина 50 мм, довжина різальної частини 16 мм. Розміри поза таблицею ГОСТ 16463-80 — це виконання виробника, а не типорозмір стандарту.
Оброблювані матеріали:
- PСталь конструкційна та легована
- KЧавун сірий та високоміцний
- MКорозійностійка (нержавіюча) сталь — обмежено
Сумісність і підбір
Паз шириною 10 мм у суцільному матеріалі без попереднього свердління. Ширину задає діаметр фрези, глибину за установ — довжина різальної частини.
- Ширина отримуваного паза: 10 мм
- Максимальна глибина за установ: 16 мм по різальній частині
- Повна глибина паза при випробуваннях: не менше 4,5 мм (ГОСТ 16463-80, табл. 3)
- Приєднувальний хвостовик: циліндричний 10 мм
- Посадочне гніздо: цанга ER під 10 мм, термозатискний або гідропластовий патрон
- Врізання у суцільний матеріал: по осі: торцеві кромки доходять до осі обертання
Призначення та сфера застосування
Суцільний твердий сплав іде туди, де сталевий корпус паяної фрези вже не тримає форму: діаметри до 12 мм, тонка стінка між канавками, короткий виліт і висока частота обертання. На діаметрі 10 мм паяна конструкція фізично не збирається — пластині немає де стояти.
Двозуба схема тут не економія, а умова роботи. Торцеві кромки перекривають вісь обертання, тому фреза врізається вниз; на трьох і чотирьох зубах центр лишається непрорізаним, і інструмент впирається замість різання.
Чому в позиції немає позначення за стандартом
Діаметр 10 мм у ГОСТ 16463-80 є, але довжини не збігаються: у позиції L 50 мм і l 16 мм, у таблиці стандарту 2234-0207 — L 45 мм, l 13 мм. Це виконання виробника, і шифр за стандартом оголосив би його стандартним.
Орієнтовні режими фрезерування
| Оброблюваний матеріал | Vc, м/хв | n, об/хв | Sпоздовж, мм/об |
|---|---|---|---|
| Сталь 45, HRC 35…40 | 40 | 1273 | 0,01—0,02 |
| Сталь 40Х, HRC 35…40 | 40 | 1273 | 0,01—0,02 |
| Сірий чавун | 20 | 637 | 0,01—0,02 |
| Сталь 1Х18Н9Т | 20 | 637 | 0,01—0,02 |
Швидкості та подачі — з додатка 2 ГОСТ 16463-80 (обов’язковий, умови експлуатації). Частоту обертання перераховано під діаметр 10 мм: n = 1000·Vc / (π·D) = 1000·Vc / (3,1416·10). Хвилинна подача F = n · z · Sz = n · 2 · Sz. Врізання ведуть вертикальною подачею, прохід — поздовжньою. Середня стійкість на цих режимах — 50 хв.
Часті запитання
Чи вистачить довжини?
Різальна частина 16 мм — межа глибини паза за установ, загальна довжина 50 мм витрачається на виліт із патрона. Якщо потрібен паз глибший за 16 мм, шукайте подовжене виконання: виліт поза межами різальної частини на суцільному карбіді обертається поломкою, а не зносом.
Це типорозмір за стандартом?
Діаметр 10 мм у ГОСТ 16463-80 є, але довжини не збігаються: у позиції L 50 мм і l 16 мм, у таблиці стандарту 2234-0207 — L 45 мм, l 13 мм. Це виконання виробника, і шифр за стандартом оголосив би його стандартним.
По якому матеріалу її розраховано?
ГОСТ 16463-80 задає чотири матеріали: сталь 45 і сталь 40Х твердістю HRC 35…40 на 40 м/хв, сірий чавун і сталь 1Х18Н9Т на 20 м/хв. Нержавіюча сталь у переліку є, але вдвічі повільніше — плануйте час циклу за нею.
Чому двозуба, а не чотиризуба?
Шпонковий паз закритий: стружці нікуди йти, окрім як угору по канавці. Дві канавки на діаметрі 10 мм дають удвічі більше об’єму під стружку, ніж чотири. Плюс торцеві кромки двозубої доходять до осі — вона врізається вниз, чотиризуба ні.
Переваги
- Врізання по осі: паз 10 мм починається без попереднього свердління.