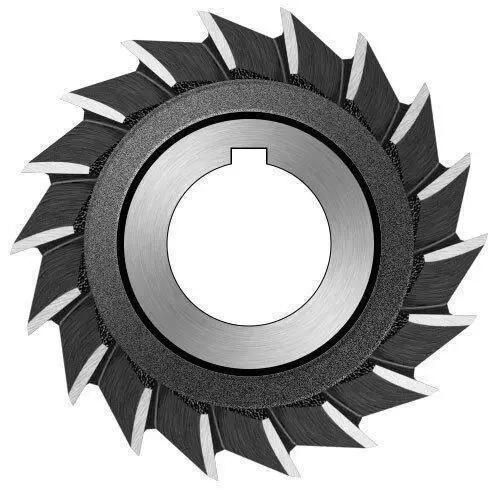
Фреза дискова тристороння 63х10х22 мм Р6М5К5 прямий зуб 2240-0205 ГОСТ 28527-90, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Дискова тристороння фреза з прямими зубами D 63 мм, ширина 10 мм, отвір 22 мм — ріже периферією та обома торцями: пази, уступи й шпонкові пази на горизонтально-фрезерному верстаті. Швидкорізальна сталь Р6М5К5 з кобальтом; позначення «Фреза 2240-0205 ГОСТ 28527-90».
Призначення та сфера застосування
Завдання тристоронньої фрези — наскрізні та глухі пази, уступи, шліци під ключ, шпонкові пази на валах, а також комплектне фрезерування: дві фрези на одній оправці з проставними кільцями одночасно обробляють обидві сторони деталі в розмір. Стандарт — ГОСТ 28527-90 (відповідає ІСО 2587), матеріали — конструкційні сталі та чавуни.
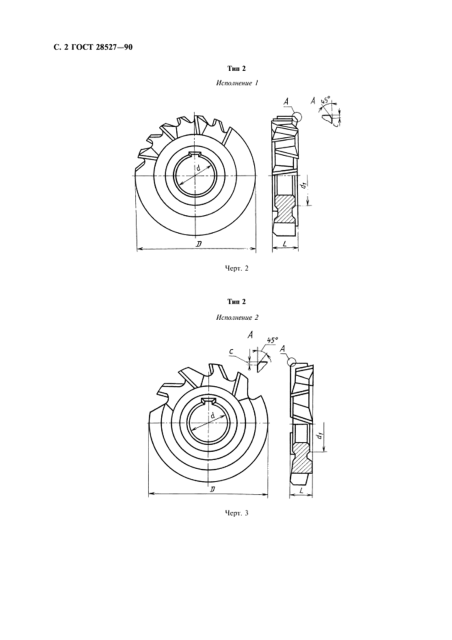
Прямі зуби (тип 1 за ГОСТ 28527-90) ріжуть одразу обома торцями, прості в переточуванні й добре підходять для неглибоких пазів, уступів і чистових проходів. Для глибоких пазів і важких режимів стандарт передбачає тип 2 — з різнонаправленими зубами.
Типи й розміри — ГОСТ 28527-90; технічні вимоги — ГОСТ 1695-80; шпонковий паз — ГОСТ 9472-90.
Позначення за ГОСТ 28527-90
- Тип 1, прямі зуби, z = 16: 2240-0205
- Тип 2 вик. 1, дрібний зуб, z = 16: 2240-0103
- Тип 2 вик. 2, нормальний зуб, z = 12: 2240-0153
Для цієї фрези — «Фреза 2240-0205 ГОСТ 28527-90». Для фрези під шпонковий паз до шифру додають поле допуску: «Фреза 2240-0205-P9 ГОСТ 28527-90»; ширину тоді роблять за k8 (паз H9), e8 (P9) або f8 (N9) замість k11.
Ширина фрези загального призначення виконується за k11: для L = 10 мм це 10,000…10,090 мм — паз виходить не вужчим за номінал, із запасом до 90 мкм на розбивання.
Геометрія зуба
- передній кут γ: 15° ± 2°
- задній кут на периферії α: 20° ± 2°
- задній кут на торцевих кромках: 6° ± 1°
- допоміжний кут у плані: 1°…2°
- діаметр маточини d2: 48 мм
Значення — за рекомендованим додатком ГОСТ 28527-90. Допоміжний кут у плані робить фрезу трохи вужчою до маточини: торці не труться об стінки паза, а відхилення від паралельності торцевих кромок за ГОСТ 1695-80 допускається лише в бік піднутрення до осі.
Режими різання
- Сталь конструкційна (до 210 НВ): 25–35 м/хв → 150–210 об/хв
- Чавун сірий: 18–25 м/хв → 110–150 об/хв
- Бронза, латунь: 40–60 м/хв → 245–365 об/хв
- Подача на зуб: 0,03–0,08 мм (чистовий прохід — 0,02–0,04)
Для порівняння — режим випробувань за ГОСТ 1695-80 для D 63 мм із Р6М5: сталь 45 (191–210 НВ), 40 м/хв, подача 0,06 мм/зуб у дрібнозубої та 0,08 мм/зуб у крупнозубої фрези, глибина 5 мм, 5% емульсія 6–8 л/хв. Для сталі 9ХС швидкість множать на 0,7.
Середній період стійкості фрези D 63 мм із Р6М5 за ГОСТ 1695-80 — не менше 120 хв, установлений — 48 хв; критерій затуплення — знос по задній поверхні 0,4 мм. Далі фрезу переточують по передній поверхні й торцях.
Точність за ГОСТ 1695-80
- радіальне биття різальних кромок: двох суміжних зубів — 0,025 мм, двох протилежних — 0,040 мм
- торцеве биття опорних поверхонь — 0,02 мм; допоміжних кромок — 0,03 мм
- різниця зовнішнього діаметра по ширині — не більше 0,04 мм
- шорсткість: передні поверхні Ra 1,6, задні Ra 0,8, отвір і опорні торці Ra 1,6
Часті запитання
Як переточувати тристоронню фрезу?
По передній поверхні зубів і по торцях зі збереженням заднього кута 6° на торцевих кромках; після переточування торців ширина зменшується, тому для точних пазів фрезу переводять у менший розмір.
Як дібрати фрезу під шпонковий паз?
Ширина фрези дорівнює ширині шпонки, а поле допуску — за пазом: для H9 фреза k8, для P9 — e8, для N9 — f8. У позначенні це вказують суфіксом, наприклад «-P9».
Чим тристороння фреза відрізняється від пазової?
У пазової (ГОСТ 3964-69) зуби лише на периферії, торці тільки затиловані; у тристоронньої різальні кромки є й на торцях, тому вона глибше й чистіше ріже стінки паза та уступи.