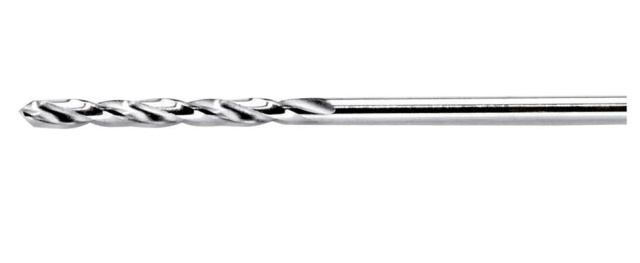
Свердло ц/х 2.3 мм Р6М5 L 53/27 мм 2300-0146 ГОСТ 10902-77, Харьков



Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
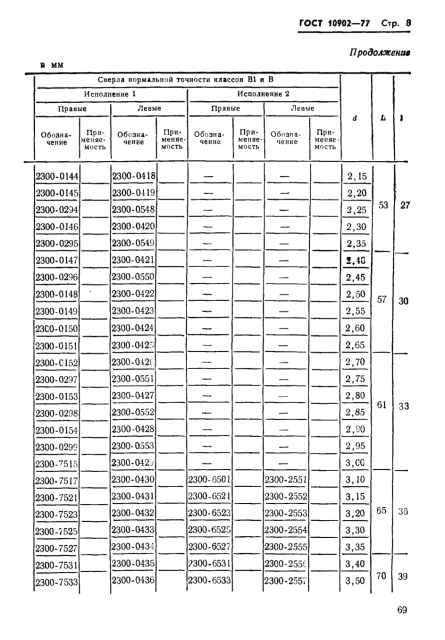
Свердло спіральне з циліндричним хвостовиком ф 2,3 мм середньої серії — для свердління отворів діаметром 2,3 мм у сталі, чавуні та кольорових металах. Швидкорізальна сталь Р6М5; довжина 53 мм, робоча частина 27 мм; позначення 2300-0146 ГОСТ 10902-77.
Призначення та сфера застосування
Середня серія — найходовіше свердло для дриля, свердлильного й токарного верстата: баланс довжини та жорсткості, отвори глибиною до приблизно п’яти діаметрів за один захід. Циліндричний хвостовик затискають у кулачковому або цанговому патроні.
Розміри — ГОСТ 10902-77, технічні умови — ГОСТ 2034-80, геометрія різальної частини — ГОСТ 4010-77.
Що означає позначення
За ГОСТ 10902-77 свердлу ф 2,3 мм відповідають позначення 2300-0146 (нормальна точність, класи В і В1), 2300-8135 (підвищена точність, А1). У замовленні пишуть, наприклад, «Свердло 2300-0146 ГОСТ 10902-77». Клас А1 — свердла підвищеної точності зі шліфованим профілем: менше розбивають отвір і підходять під подальше розвертання. Клас В1 — нормальна точність для слюсарної та загальної механічної обробки. Швидкорізальна сталь зберігає твердість приблизно до 600 °C — універсальний варіант для конструкційної сталі, чавуну, бронзи й алюмінію.
Орієнтовні оберти для ф 2,3 мм
- Конструкційна сталь (Ст3, 45): близько 3460 об/хв (v ≈ 25 м/хв)
- Легована сталь (40Х): близько 2490 об/хв (v ≈ 18 м/хв)
- Нержавійна сталь: близько 1380 об/хв (v ≈ 10 м/хв)
- Сірий чавун: близько 2770 об/хв (v ≈ 20 м/хв)
- Латунь, бронза: близько 5540 об/хв (v ≈ 40 м/хв)
- Алюмінієві сплави: близько 8300 об/хв (v ≈ 60 м/хв)
Оберти пораховано за формулою n = 1000·v / (π·d) для швидкорізального свердла з охолодженням; подача — близько 0,05 мм/об. Без охолодження й на довгій серії оберти знижують на третину, кобальтовим свердлом у сталі їх можна підняти на 10–20 %.
Часті запитання
Чи потрібне охолодження?
Для сталі — так, емульсія чи олива подовжують стійкість у рази. Чавун свердлять всухо, алюміній — з гасом або спиртом від налипання.
Чим середня серія відрізняється від довгої?
Довжиною робочої частини: довге свердло проходить глибше, але гнеться сильніше. Для отворів до п’яти діаметрів достатньо середньої серії.
Які оберти ставити для свердла ф 2,3 мм?
По конструкційній сталі — близько 3460 об/хв, по алюмінію — близько 8300 об/хв, по нержавійці — близько 1380 об/хв; точніше добирають за стружкою й нагріванням.
Чому отвір виходить більшим за діаметр свердла?
Через несиметричне заточування, биття патрона й відведення свердла. Свердло класу А1 і центрування перед свердлінням зменшують розбивку.
Під яке різьблення підходить свердло ф 2,3 мм?
Діаметр під мітчик рахують як номінал різьблення мінус крок; доберіть за таблицею свердел під різьблення.
Переваги
- Розміри за ГОСТ 10902-77
- Кут при вершині 118° — універсальне заточування по сталі й чавуну
- Циліндричний хвостовик під будь-який патрон
- Переточується багаторазово
Що уточнити перед замовленням
- матеріал деталі: для нержавійки потрібне кобальтове свердло
- глибина отвору: чи вистачить довжини робочої частини
- чи потрібен клас точності А1 під подальше розвертання
Супутні позиції
- Усі свердла: Свердла
- Різьблення після свердління: Мітчики
- Точний отвір: Розвертки
Як дібрати: у кресленні діаметр отвору пишуть як ⌀2,3; у специфікаціях — 2.3 мм або Свердло 2300-0146 ГОСТ 10902-77. Під час заміни старого свердла звірте діаметр, серію й довжину (53/27 мм).