Розгортка машинна насадна 68 мм H9 зі вставними ножами Р6М5 пос. 27 мм L 80/50 мм 2364-0394 ГОСТ 883-80 ВІЗ, Харьков

Бренд: ВИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Розгортка машинна насадна Ø68 мм H9 зі вставними ножами зі швидкорізальної сталі — чистова обробка отворів великих діаметрів; зношені ножі переставляють і переточують, корпус служить роками. Ножі — швидкорізальна сталь Р6М5; посадковий отвір 27 мм; позначення «Развертка 2364-0394 H9 ГОСТ 883-80».
Призначення та будова
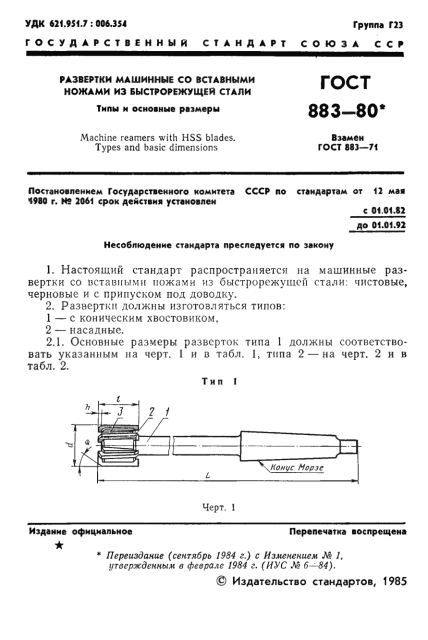
Суцільна розгортка діаметром 40–100 мм дорога й після зносу калібрувальних стрічок іде в брухт. Збірна розгортка за ГОСТ 883-80 влаштована інакше: у пази корпусу з конструкційної сталі вставлено ножі зі швидкорізальної сталі (ГОСТ 16602-80) і закріплено клинами (ГОСТ 16603-80). Паз і ніж мають рифлення — після переточування ніж переставляють на крок рифлення назовні й знову шліфують у розмір.
Насадну розгортку (тип 2) надягають на оправку конічним отвором 1:30 і ведуть торцевою шпонкою; одна оправка служить для кількох діаметрів. Для оправок і відновлення посадкового конуса підходять конічні розгортки 1:30 за ГОСТ 11184-84 і 10082-71.
Типи й розміри — ГОСТ 883-80; допуски на діаметр — ГОСТ 13779-77; технічні умови — ГОСТ 1523-81.
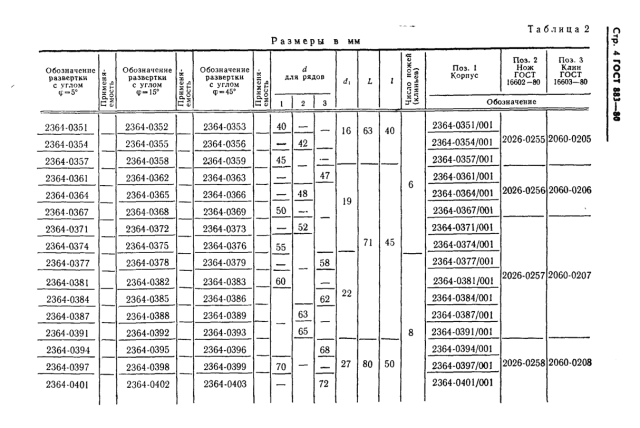
Позначення за ГОСТ 883-80
- φ = 5°: 2364-0394
- φ = 15°: 2364-0395
- φ = 45°: 2364-0396
Шифр 2364-0394 зазначено в найменуванні, і він збігається з таблицею стандарту (φ = 5°). Приклад: «Развертка 2364-0367 H7 ГОСТ 883-80», під доведення — «… 2 ГОСТ 883-80», чорнова — «… U8 ГОСТ 883-80». Діаметр 68 мм — з 3-го ряду: такі розгортки призначені для посадкових отворів під підшипники за ГОСТ 3478-79.
Який отвір дасть розгортка
За ГОСТ 13779-77 діаметр розгортки під H9 для Ø68 мм — 68,036…68,062 мм. Сам отвір H9 — від 68,000 до 68,074 мм. Після перестановки й переточування ножі шліфують знову в ці межі.
Режими та обслуговування
- Швидкість по сталі: 6–10 м/хв → 28–47 об/хв
- Подача: 0,8–2,0 мм/об
- Припуск на діаметр: 0,3–0,5 мм (після зенкера або розточування)
- МОР: емульсія або сульфофрезол; чавун — всухо
- після переточування ножі висувають на крок рифлення й шліфують усі одразу в центрах — биття ножів не повинно перевищувати допуску на діаметр
- ножі й клини замовляють комплектом на корпус; змішувати ножі різних партій не варто
- клини затягують рівномірно, інакше ніж перекошується й розгортка «б’є»
Часті запитання
Чи можна купити ножі окремо?
Так, ножі за ГОСТ 16602-80 і клини за ГОСТ 16603-80 випускають окремо; шифр для цього діаметра зазначено в характеристиках.
Який кут φ обрати?
5° — для чавуну й бронзи, 15° — для сталі, 45° — за погодженням із виробником.
Що означають ряди діаметрів?
1-й ряд — переважний, 2-й — допустимий, 3-й — для посадкових отворів під підшипники за ГОСТ 3478-79.
Чим збірна розгортка краща за суцільну?
Ресурсом і ціною на великих діаметрах: зношені ножі переставляють по рифленню й перешліфовують, а зламаний ніж міняють, не викидаючи корпус.
Що уточнити перед замовленням
- поле допуску отвору або номер під доведення
- оправку (посадковий конус 1:30) або конус Морзе шпинделя
- чи потрібні запасні ножі й клини
Супутні позиції
- Насадні розгортки: Розгортки машинні насадні
- Ножі змінні: Ножі змінні до фрез і розгорток
Як дібрати: діаметр і поле допуску отвору → розгортка, оправка або КМ шпинделя → тип, матеріал → кут φ. У замовленні: «Развертка 2364-0394 H9 ГОСТ 883-80»; запасні ножі й клини — за шифрами ГОСТ 16602-80 і 16603-80.