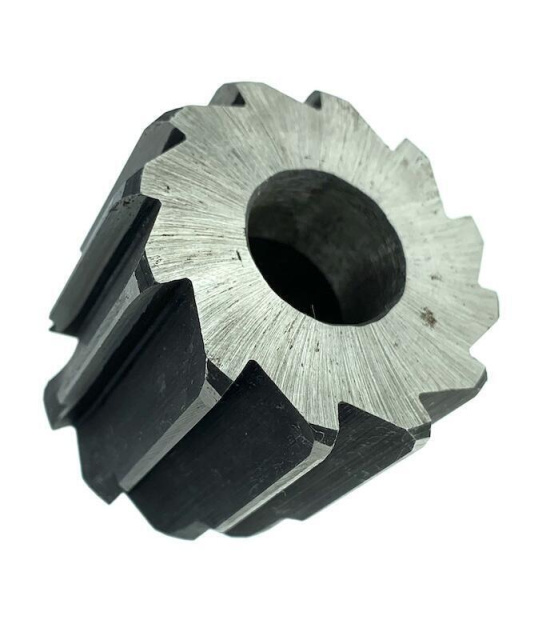
Розгортка машинна насадна 32 мм №2 Р18 пос.13 ВІЗ, Харьков
Бренд: ВИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Розгортка насадна ф 32 мм зі сталі Р18 — верстатний інструмент для чистового розгортання великих отворів: корпус ставиться на стандартну оправку, один комплект оправок обслуговує весь ряд діаметрів.
Призначення та сфера застосування
Завдання розгортки — не «просвердлити», а довести: прибрати огранку після свердла, вивести діаметр у допуск і отримати шорсткість під щільну або рухому посадку. Багато різальних кромок і малий знім дають стабільний розмір по всій довжині отвору.
Тексти стандартів: ГОСТ 1523-81, ГОСТ 13779-77.
Що означає позначення
Номерний допуск №2 — стара система позначення полів допуску розгорток; підбір під конкретну посадку ведеться проміром фактичного діаметра калібром або мікрометром. Швидкорізальна сталь Р18 — в'язка вольфрамова марка радянського випуску, добре тримає кромку на чистових операціях. пос. — діаметр посадкового отвору під оправку.
Припуск і підготовка отвору
Припуск під чистове розгортання для діаметра 32 мм — орієнтовно 0,25–0,4 мм на діаметр (за довідниками технолога). Діаметр підготовчого свердла: d = D − припуск ≈ 31,6–31,75 мм. Якщо припуск більший, його ділять на чорнове і чистове розгортання, залишаючи під чистовий прохід 0,2 мм.
Часті питання
На яких обертах розгортати?
Швидкість різання при розгортанні беруть у 2–3 рази нижчу за свердлильну: для швидкорізу по сталі це одиниці–перші десятки метрів за хвилину. Малі оберти і рівномірна подача дають чисту стінку і стійку кромку.
Як підібрати розгортку зі старим позначенням допуску?
Проміряйте фактичний діаметр по кромках мікрометром і порівняйте з потрібним полем допуску отвору. Старі номерні та літерні допуски перекриваються сучасними H7–H11, але відповідність перевіряють проміром, а не за маркуванням.
Скільки металу залишати під розгортання?
Соті–десяті частки міліметра на діаметр залежно від розміру; при більшому припуску розгортка не ріже, а тисне, втрачаючи і розмір, і чистоту. Орієнтири наведені в блоці про припуск.
Переваги
- Чистота стінки до Ra 1,25 і краще при правильному припуску
- Багато різальних кромок — навантаження на зуб мінімальне
- Переточування відновлює інструмент багаторазово
- В'язка сталь Р18 прощає ривки подачі
Супутні та сусідні позиції
- Сусідній типорозмір: Розгортка машинна насадна ф 32 А 2а Р6М5 пос.13 мм
- Сусідній типорозмір: Розгортка машинна насадна ф 32 H7 Р6М5 пос.13 мм
- Сусідній типорозмір: Розгортка машинна насадна ф 32 H8 Р6М5 пос.16 мм
- Хвостовий варіант близького діаметра: Розгортка машинна к/х ф 32 H8
- Розділ каталогу: Розгортки машинні насадні
- Усі розгортки: Розгортки — весь асортимент