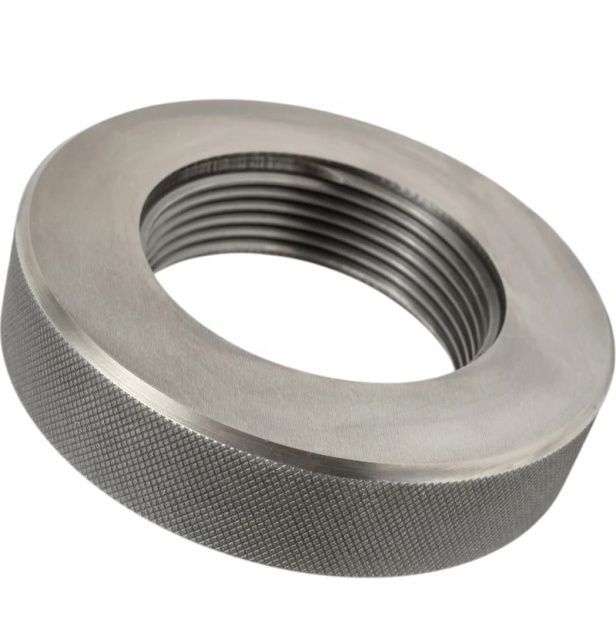
Калібр-кільце різьбовеК 3/4″ Р-Р, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Конічне кільце К 3/4: перевірка зовнішнього різьблення 60° із конусністю 1:16 на кінцях труб, штуцерів і ніпелів. Різьблення цього типу застосовують у з'єднаннях паливних, масляних, водяних і повітряних трубопроводів машин і верстатів (ГОСТ 6111-52); крок 1,814 мм, діаметр в основній площині 26,568 мм. Робочий калібр (маркування Р-Р).
Що означає позначення
«К 3/4» — конічне дюймове різьблення з кутом профілю 60° і конусністю 1:16 (ГОСТ 6111-52). Число 3/4 — умовний розмір у дюймах, а не діаметр різьблення: у К 3/4 діаметр в основній площині дорівнює 26,568 мм. «Р-Р» — маркування робочого калібра: ним приймають деталі на дільниці й у ВТК.
Добір і застосування
Пробка перевіряє внутрішнє різьблення, кільце — зовнішнє, тому для пари «муфта — труба» потрібні два калібри одного розміру (К 3/4). Вибір між К і R/Rc визначає кут профілю (60° чи 55°): калібр одного різьблення чужого не прийме.
Не плутайте конічне різьблення К з трубним конічним R/Rc за ГОСТ 6211-81: у нього профіль 55°, а не 60°, і інші крок та діаметри. Для К 3/4 крок 1,814 мм і діаметр в основній площині 26,568 мм, у R/Rc того самого розміру — крок 1,814 мм і 26,441 мм. Калібри цих різьб не взаємозамінні.
Робочий калібр (Р-Р) призначений для приймання деталей, тому зношується в роботі; знос робочих калібрів визначають за контрольними калібрами К-Р і повіркою в метрологічній службі. Для постійного контролю має сенс тримати поруч робочий і контрольний калібр одного розміру.
Як користуватися калібром
- очистіть різьблення деталі та калібр від стружки, МОР і забруднень, протріть чистою серветкою;
- наденьте кільце на кінець труби чи ніпеля по осі без перекосу й нагвинтіть від руки, без ключа та важеля;
- дійшовши до природної зупинки, не докручуйте: діаметр конічного різьблення росте з глибиною, і зусилля заклинить кільце та приховає брак;
- оцініть положення торця деталі відносно уступу чи рисок на кільці, якщо вони нанесені: допуск осьового зміщення основної площини — ±1,814 мм;
- різьблення з помітним забоєм, задиром чи неповним профілем спершу зачистіть, потім перевіряйте ще раз;
- після роботи протріть кільце, нанесіть тонкий шар масла й приберіть у футляр окремо від різального інструменту.
Часті запитання
Чи можна замінити калібр різьбоміром чи штангенциркулем?
Різьбомір визначає крок, а штангенциркуль — зовнішній діаметр; середній діаметр і положення основної площини конічного різьблення ними не перевірити. Стандарт ГОСТ 6111-52 прямо приписує перевірку за середнім діаметром різьбовим калібром.
Чим різьблення К 3/4 відрізняється від Rc/R 3/4?
Кутом профілю та розмірами: у К — 60°, крок 1,814 мм, діаметр в основній площині 26,568 мм; у R/Rc — 55°, крок 1,814 мм, діаметр 26,441 мм. Калібри не взаємозамінні, дюймове позначення однакове, а різьблення різні.
Яке осьове зміщення допускається і як його побачити?
ГОСТ 6111-52 допускає зміщення основної площини різьблення не більш як ±1,814 мм. Про нього судять за положенням торця деталі відносно уступу чи рисок на калібрі, якщо вони нанесені: торець має опинитися в межах допуску.
Чому калібр не можна докручувати до упору?
Діаметр конічного різьблення росте з глибиною, тому зайвий оберт під зусиллям заклинює калібр і не дає побачити реальне положення основної площини. Калібр обертають від руки до природної зупинки.