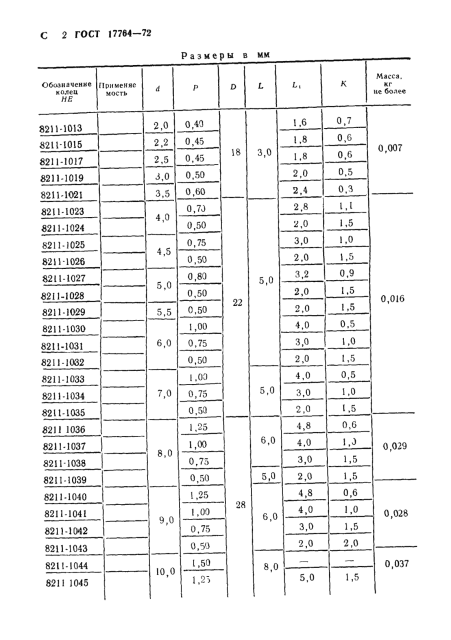
Калібр-кільце різьбове М8х1 8g НЕ 8211-1037 ГОСТ 17764-72 ЗІЗ, Харьков
Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
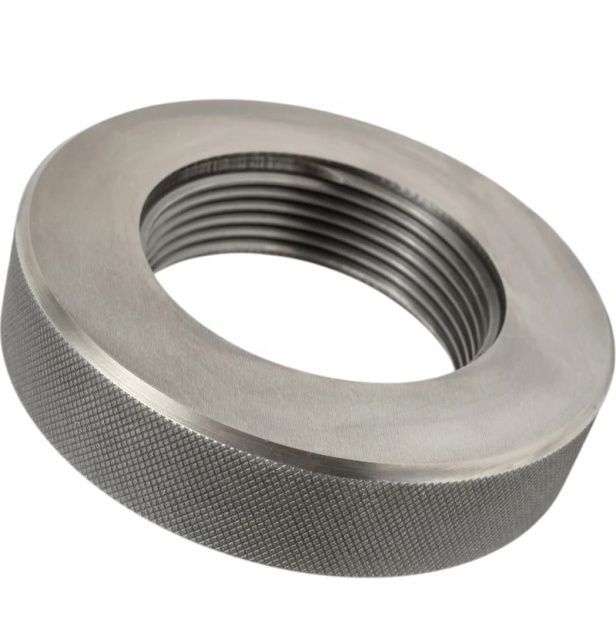
Калібр-кільце різьбове НЕ М8х1 8g
Калібр-кільце різьбове М8х1 8g НЕ — непрохідний калібр для контролю зовнішньої метричної різьби М8х1: перевіряє, що середній діаметр болта або шпильки не нижчий за найменшу межу поля допуску 8g.
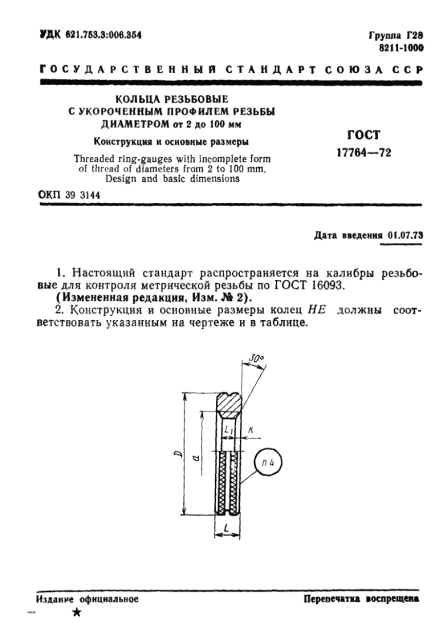
Розміри — ГОСТ 17764-72; технічні вимоги — ГОСТ 2016-86; допуски калібрів — ГОСТ 24997-81.
Розміри калібру за ГОСТ 18465-73
Виконавчі розміри за середнім діаметром для різьби М8х1 з полем допуску 8g. Допуск калібру, положення його поля й межа зносу задані в ГОСТ 24997-2004 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ (PDF).
- Середній діаметр d₂ нового калібру: 7,126 мм, допуск +0,018 мм
- Межа зносу за середнім діаметром: 7,150 мм
- Допуск кута профілю (на сторону): ±16′
Значення взято з таблиць ГОСТ 18465-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ ОТ 1 ДО 68ММ (PDF); як вони виходять і що означають допуск та межа зносу — у статті «Допуски різьбових калібрів за ГОСТ 24997-2004».
Що означає позначення
- М8х1: метрична різьба діаметром 8 мм з кроком 1 мм
- 8g: поле допуску контрольованої зовнішньої різьби, а не самого калібру
- НЕ: непрохідний калібр
Підбір і застосування
Кільце контролює зовнішню різьбу М8х1 з полем 8g на болтах, шпильках і штуцерах. Крок 1 мм: деталь придатна, якщо НЕ нагвинчується не більше ніж на два оберти. Для повного приймання потрібна пара з прохідним кільцем ПР М8х1 8g (ГОСТ 17763-72). Перед замовленням звірте позначення M8*1-8g з кресленням деталі або специфікацією.
Що уточнити перед замовленням
Напрям різьби: права чи ліва. Чи потрібне парне прохідне кільце ПР M8x1 8g.
Призначення і галузь застосування
Калібр-кільце НЕ входить у пару робочих калібрів для приймання зовнішньої метричної різьби за ГОСТ 16093: прохідне кільце ПР перевіряє найбільшу межу середнього діаметра, непрохідне НЕ — найменшу. Застосовується у ВТК і на робочому місці при виготовленні болтів, шпильок, штуцерів та інших деталей з різьбою в полі допуску 8g. Відрізнити НЕ від ПР можна за конструкцією: у НЕ менше витків різьби і є проточка по зовнішній циліндричній поверхні (ГОСТ 2016-86, п. 1.2).
Як перевіряють деталь
Кільце НЕ накручують на різьбу деталі рукою, без зусилля. Для кроку 1-2 мм деталь придатна, якщо НЕ загвинчується не більше ніж на два оберти. Прохідне кільце ПР при цьому має вільно загвинтитися на всю довжину згвинчування. Повне приймання дає лише пара ПР + НЕ.
Знос, повірка і зберігання
Прохідна сторона зношується за середнім діаметром швидше за непрохідну, тому ПР повіряють частіше. ГОСТ 2016-86 (п. 1.4) вимагає хромове або інше зносостійке покриття робочих поверхонь кілець з різьбою від 6 до 100 мм. Періодичність повірки встановлює метрологічна служба підприємства. Після роботи кільце протирають, змащують і зберігають у футлярі окремо від іншого інструменту.
Часті запитання
Чим робочий калібр-кільце відрізняється від гайки або мітчика?
Калібр виготовлений за ГОСТ 17764-72 зі сталі Х або ШХ15 з твердістю 58,5-64,1 HRC і допусками за ГОСТ 24997-81, тому його розміри відомі та повіряються. У гайки або нарізаного отвору такого допуску на розмір немає, результат контролю буде випадковим.
Чи підійде кільце 8g для деталі з іншим полем допуску, наприклад 6g?
Ні. Поле допуску 8g задає граничний середній діаметр, за яким виготовлено НЕ. Для різьби 6g потрібна пара ПР і НЕ 6g, інакше придатні деталі потраплять у брак або навпаки.
Як часто повіряти калібр-кільце НЕ 8g?
Строк задає графік метрологічної служби підприємства; позапланово кільце повіряють після падіння, корозії та за спірних результатів контролю.
Що робити, якщо кільце зносилося?
Якщо середній діаметр вийшов за межі допуску калібру за ГОСТ 24997-81 або покриття стерте до основи, кільце виводять із роботи. Використовувати його для приймання деталей 8g не можна.