Зенківка к/х 16 мм 120° Р6М5 КМ1, Харьков


Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
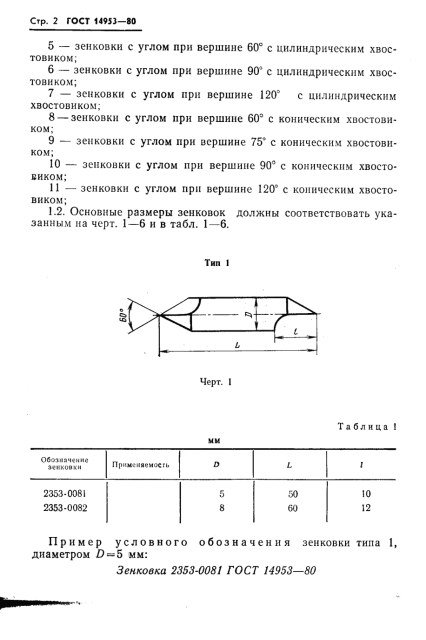
Зенківка конічна 16 мм з кутом при вершині 120° і конічним хвостовиком КМ1 — фаски й притуплення кромок отворів, конічні гнізда 120°. Тип 11 за ГОСТ 14953-80, позначення 2353-0142. Матеріал — швидкорізальна сталь Р6М5.
Розміри та технічні вимоги — ГОСТ 14953-80; конуси Морзе — ГОСТ 25557-82.
Добір і застосування
Кут 120° дає пологий конус: ним знімають фаски й притуплюють кромки отворів, роблять конічні гнізда 120°. В умовах випробувань ГОСТ 14953-80 (примітка до табл. 8) отвір під зенківку 120° попередньо роззенковують — по гострій кромці така зенківка працює гірше.
Робочий конус іде від діаметра d0 = 3,2 мм на торці до D = 16 мм: оброблюваний отвір має бути не меншим за 3,2 мм, а найбільша фаска чи гніздо — 16 мм. Висота робочого конуса (D − d0) / (2·tg 60°) ≈ 3,7 мм. Кількість зубів — 4.
Глибина конуса під час зенкування отвору діаметром dотв до діаметра гнізда Dг: h = (Dг − dотв) / (2·tg 60°) = (Dг − dотв) / 3,464. Наприклад, отвір 8 мм, роззенкований до 13 мм, дає конус глибиною ≈ 1,4 мм.
Хвостовик — конус Морзе 1 (найбільший діаметр конуса 12,065 мм за ГОСТ 25557-82): зенківку ставлять прямо в шпиндель із КМ1, у шпиндель із більшим конусом — через перехідну втулку; лапка на кінці хвостовика потрібна, щоб вибити інструмент клином.
Режими випробувань за ГОСТ 14953-80 (зм. № 1, табл. 8; сталь 45 або 50, 179–197 НВ, 5 %-ва емульсія): подача 0,08 мм/об, швидкість 14 м/хв — під час зенкування на повний діаметр 16 мм це ≈ 280 об/хв (n = 1000·v / (π·D)). Частоту рахують за найбільшим діаметром роззенкованого отвору: для фаски меншої за 16 мм оберти вищі.
Часті запитання
Для чого зенківка з кутом 120°?
Кут 120° — пологі фаски й притуплення кромок. Зенківка 16 мм дає конус до діаметра 16 мм; для іншого кута (60°, 90°, 120°) потрібна інша зенківка — кут не переточують.
Як зрозуміти, що зенківка затупилася?
Критерій ГОСТ 14953-80 — знос по задній поверхні 0,8 мм. Середній період стійкості для D = 16 мм і кута 120° — 15 хв роботи на режимах випробувань, встановлений — 6 хв.
Якої глибини вийде фаска зенківкою 120°?
Глибина h = (Dг − dотв) / 3,464, де Dг — діаметр фаски, dотв — діаметр отвору: отвір 8 мм із фаскою до 13 мм — h ≈ 1,4 мм. Найбільший діаметр фаски для цієї зенківки — 16 мм.
Які оберти ставити для зенківки 16 мм?
За режимами випробувань ГОСТ 14953-80 швидкість 14 м/хв, подача 0,08 мм/об: на повний діаметр 16 мм це ≈ 280 об/хв. Для невеликої фаски оберти перераховують за її діаметром: n = 1000·14 / (π·dфаски).