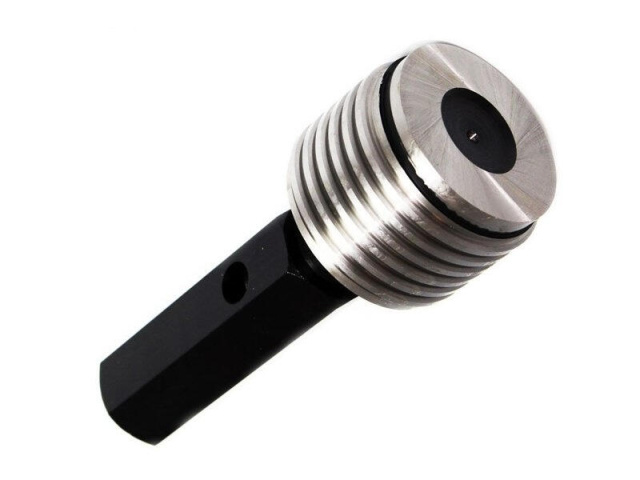
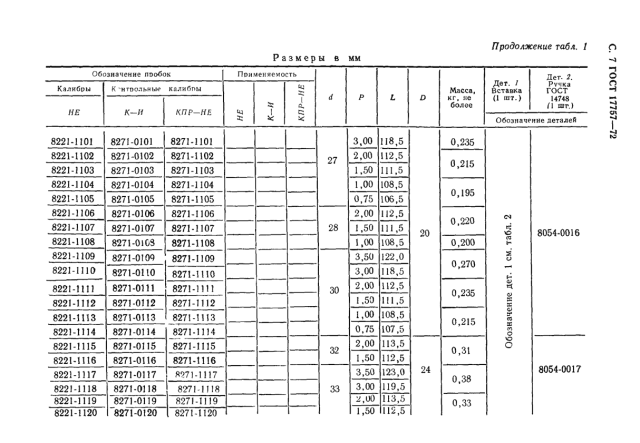
Калібр-пробка різьбова М30х1 4Н-5Н НЕ 8221-1113 ГОСТ 17757-72 ЗІЗ, Харьков

Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
Непрохідний різьбовий калібр-пробка М30х1: межа браку за середнім діаметром. У придатне різьблення вона має заходити не більш ніж на два обороти. Позначення 8221-1113.
Призначення та сфера застосування
Різьблення не можна прийняти звичайним вимірюванням: на угвинчуваність одночасно впливають середній діаметр, крок і кут профілю. Калібр-пробка зводить усі три параметри до одного приведеного розміру й дає відповідь «придатне чи ні» за секунди, без приладів і розрахунків.
Як перевіряють деталь
Непрохідну сторону пробують угвинтити з обох торців деталі: вона не повинна йти далі двох обертів. Якщо пробка НЕ заходить глибше, середній діаметр різьблення вийшов за верхню межу й деталь бракують. НЕ використовують лише в парі з прохідною стороною ПР того самого типорозміру.
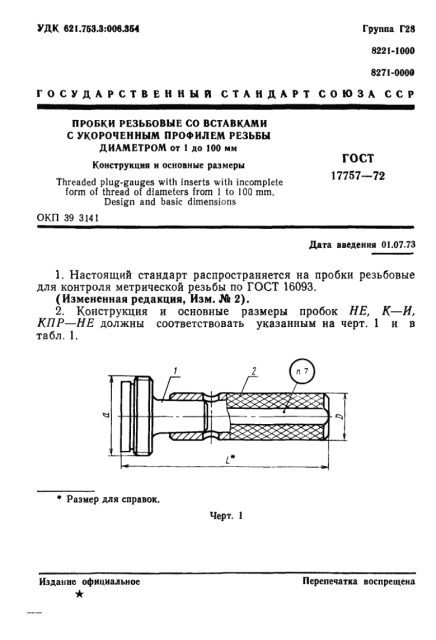
Стандарти на тип: ГОСТ 17756-72, ГОСТ 24997-2004 і ГОСТ 2016-86.
Розрахункові розміри різьблення М30х1
- Середній діаметр d₂: 29,351 мм
- Внутрішній діаметр d₁ (гайка): 28,918 мм
- Діаметр під мітчик: 29 мм
- Висота профілю H1 (гайка): 0,541 мм
Значення пораховано за формулами ГОСТ 24705-2004 для профілю 60° і округлено; допуски на них задає поле допуску. Діаметр під мітчик дорівнює номіналу мінус крок: для М30х1 це 29 мм.
Що означає позначення
М30х1 — метричне різьблення: діаметр 30 мм, крок 1 мм. Для діаметра 30 мм стандартний крупний крок — 3,5 мм, тому 1 мм — дрібний крок, і його вказують у позначенні завжди. ПР — прохідна сторона, НЕ — непрохідна.
Знос, повірка та зберігання
Різьбовий калібр — витратний засіб вимірювання: прохідна сторона зношується за середнім діаметром, і коли знос виходить за межу, калібр перестає бракувати непридатні різьблення. Тому запроваджують графік повірки, а робочі кільця перевіряють контрольними пробками К-І. Зберігають у футлярі, з легким мастилом, без контакту зі стружкою; впускати калібр не можна навіть один раз.
Повірка та калібрування
Виконуємо метрологічну повірку та калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва, калібрування — з видачею сертифіката. Умови та вартість — на сторінці «Інструмент з повіркою».
Часті запитання
На скільки обертів має заходити непрохідна сторона?
Не більш ніж на два оберти з будь-якого торця деталі. Якщо пробка НЕ йде глибше, середній діаметр різьблення вийшов за верхню межу й деталь бракують.
Чим калібр відрізняється від контрольного болта чи мітчика?
Калібр виготовлено за нормами ГОСТ 24997-2004 з допусками в мікронах і має межу зносу. Болт чи мітчик мають власні відхилення й у ролі еталона дають хибні приймання та хибні браки.
Чи підійде калібр цього поля для різьблення з іншим полем допуску?
Ні. Розміри прохідної та непрохідної сторін розраховано під конкретне поле допуску: калібром одного поля не можна приймати різьблення, виконане за іншим полем, межа браку зміститься.
Для якого різьблення ця пробка: лівого чи правого?
Для правого метричного різьблення М30х1. Ліве різьблення контролюють лише лівим калібром, він іде окремою позицією.
Яке свердло брати під різьблення М30х1?
Під мітчик для М30х1 беруть свердло діаметром близько 29 мм (номінал мінус крок). Різьблення після нарізання перевіряють парою ПР/НЕ.
Переваги
- Приймання деталі за секунди, без приладів і розрахунків
- Результат не залежить від кваліфікації контролера
- Загартовані робочі поверхні — ресурс на серійну роботу
- Однозначна межа браку замість спірних десятих
Що уточнити перед замовленням
- поле допуску різьблення деталі (6H, 7H, інше) — калібр беруть строго під нього
- праве чи ліве різьблення
- чи потрібна комплектна пара ПР/НЕ або окрема сторона
Супутні та сусідні позиції
- Розділ каталогу: Пробка різьбова метрична (М)