Калібр-пробка різьбова М6х0.75 6H ПР 8221-0031 ГОСТ 17756-72 ЗІЗ, Харьков


Бренд: ЗИЗ

Сплав Інструмент
- м. Харків, вул. Дудинської, буд. 1а офіс 14а, Харьков
- 2 дня на портале
- Все предложения
- Описание
- Характеристики
- Оставить отзыв
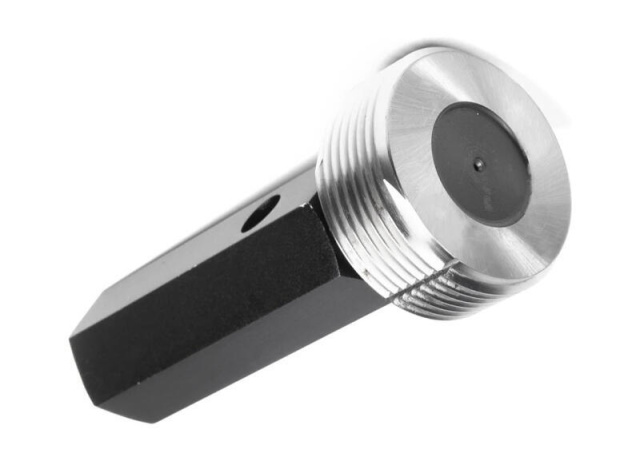
Прохідний різьбовий калібр-пробка М6х0.75 для контролю внутрішнього метричного різьблення: придатне різьблення дозволяє вкрутити пробку рукою на всю довжину угвинчування. Позначення 8221-0031.
Призначення та сфера застосування
Там, де різьблення нарізають серіями, вимірювати кожну деталь мікрометричними приладами довго й дорого. Калібр-пробка відповідає на єдине питання — чи вкладається різьблення в допуск — і робить це руками контролера за кілька секунд.
Як перевіряють деталь
Прохідну сторону вводять у різьбовий отвір рукою й обертають без зусилля: вона має угвинтитися на всю довжину угвинчування. Не йде — різьблення мале за середнім діаметром, кроком або кутом, деталь повертають на доопрацювання. Ключ і важіль не використовують: зусилля маскує брак.
Стандарти на тип: ГОСТ 17756-72, ГОСТ 24997-2004 і ГОСТ 2016-86.
Розрахункові розміри різьблення М6х0.75
- Середній діаметр d₂: 5,513 мм
- Внутрішній діаметр d₁ (гайка): 5,188 мм
- Діаметр під мітчик: 5,25 мм
- Висота профілю H1 (гайка): 0,406 мм
Значення пораховано за формулами ГОСТ 24705-2004 для профілю 60° і округлено; допуски на них задає поле допуску. Діаметр під мітчик дорівнює номіналу мінус крок: для М6х0.75 це 5,25 мм.
Що означає позначення
М6х0.75 — метричне різьблення: діаметр 6 мм, крок 0,75 мм. Для діаметра 6 мм стандартний крупний крок — 1 мм, тому 0,75 мм — дрібний крок, і його вказують у позначенні завжди. ПР — прохідна сторона: придатне різьблення має її пропускати. 8221-0031 — позначення прохідної пробки цього типорозміру за ГОСТ 17756-72 (пробки зі вставками з повним профілем різьблення від 1 до 100 мм); у замовленні пишуть «Пробка 8221-0031 ГОСТ 17756-72». Той самий номер типорозміру в прохідного кільця — 8211-0031 за ГОСТ 17763-72.
Знос, повірка та зберігання
Різьбовий калібр — витратний засіб вимірювання: прохідна сторона зношується за середнім діаметром, і коли знос виходить за межу, калібр перестає бракувати непридатні різьблення. Тому запроваджують графік повірки, а робочі кільця перевіряють контрольними пробками К-І. Зберігають у футлярі, з легким мастилом, без контакту зі стружкою; впускати калібр не можна навіть один раз.
Повірка та калібрування
Виконуємо метрологічну повірку та калібрування калібрів: повірку — через уповноважену метрологічну організацію з видачею свідоцтва, калібрування — з видачею сертифіката. Умови та вартість — на сторінці «Інструмент з повіркою».
Часті запитання
Чи підійде калібр цього поля для різьблення з іншим полем допуску?
Прохідна сторона — так, у межах одного основного відхилення: маркування 6H на прохідному калібрі поширюється на поля 6H, 7H і 8H (ГОСТ 2016-86, п. 1.17; у таблиці ГОСТ 18465-73 — рядок «6H; 7H»). Непрохідна сторона в кожного поля своя, а для іншого основного відхилення (наприклад, G замість H) потрібен окремий калібр.
Для якого різьблення ця пробка: лівого чи правого?
Для правого метричного різьблення М6х0.75. Ліве різьблення контролюють лише лівим калібром, він іде окремою позицією.
Яке свердло брати під різьблення М6х0.75?
Під мітчик для М6х0.75 беруть свердло діаметром близько 5,25 мм (номінал мінус крок). Різьблення після нарізання перевіряють парою ПР/НЕ.
Як часто потрібна повірка калібра?
Періодичність задає графік метрологічної служби підприємства та інтенсивність використання. Знос прохідної сторони перевіряють контрольною пробкою К-І, а за сумнівів калібр відправляють на повірку.
Чи можна користуватися калібром без тримача?
Тримач потрібен для контролю рукою й захищає калібр від нагрівання долонею. Пробку без тримача закріплюють в оправці чи утримувачі відповідного розміру.
Переваги
- Приймання деталі за секунди, без приладів і розрахунків
- Результат не залежить від кваліфікації контролера
- Загартовані робочі поверхні — ресурс на серійну роботу